
Dây chuyền sản xuất hàn thông minh giảm xóc ô tô
Vui lòng liên hệ với chúng tôi về robot công nghiệp và chúng tôi sẽ sẵn lòng trả lời bất kỳ câu hỏi nào của bạn.
Hai khái niệm dây chuyền sản xuất có thể cấu hình kết nối việc nạp linh kiện, ép, hàn, kiểm tra trên dây chuyền, phát hiện rò rỉ và cách ly sản phẩm lỗi.
Phạm vi được trình bày ở đây bao gồm các bộ phận giảm xóc hàn. Thiết kế dây chuyền cuối cùng tuân theo loại chi tiết thực tế, sơ đồ mối nối, phương pháp kiểm tra và quy trình vật liệu của nhà máy.
Tách riêng các đường dẫn linh kiện hàn trước khi thiết kế dây chuyền sản xuất.
Các bố cục nguồn mô tả hai nhóm chi tiết khác nhau. Chúng được trình bày dưới dạng các khái niệm dây chuyền riêng biệt để các trạm, thao tác và kiểm tra luôn được liên kết với chi tiết gia công chính xác.
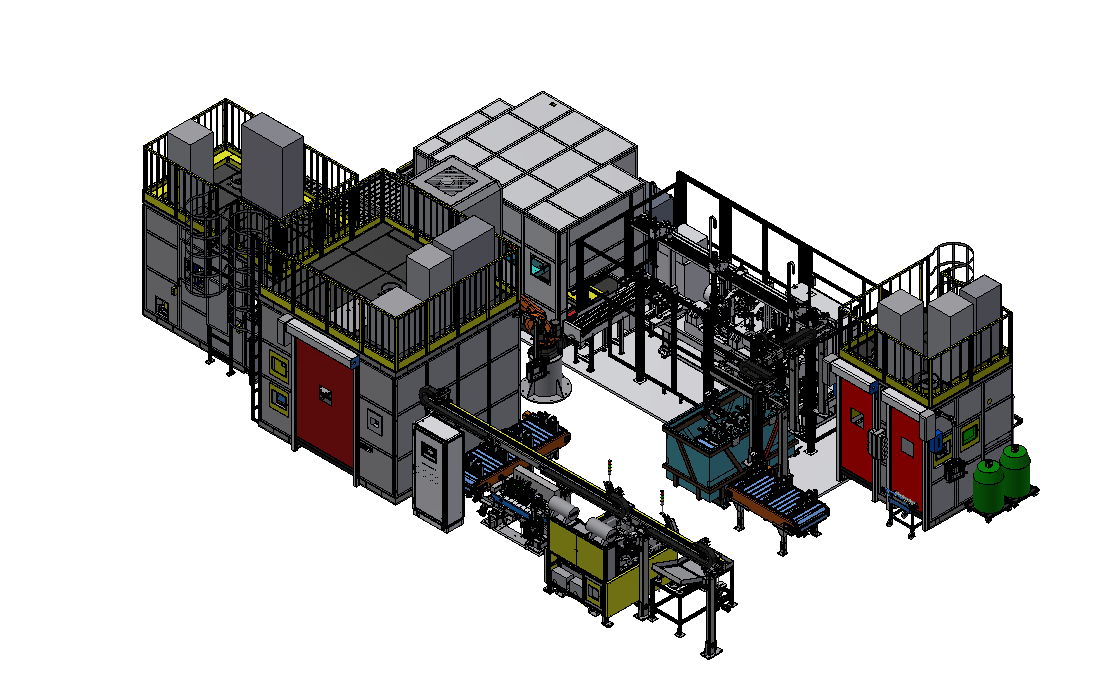
Dòng linh kiện giảm xóc trước
Các công đoạn ép, hàn kép, tạo hình và đột dập, mài oxit, hàn liên quan đến giá đỡ, kiểm tra kích thước và phát hiện rò rỉ được kết nối trong một quy trình khép kín.
(Đối tượng hàn điển hình)
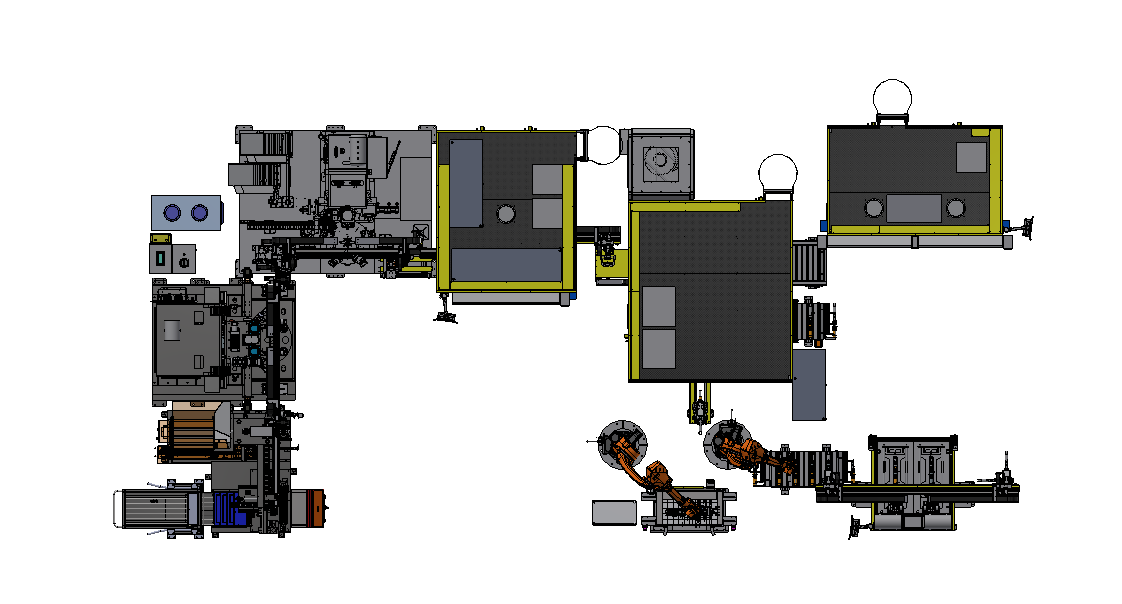
Dòng linh kiện thứ cấp
Lộ trình thứ hai bao gồm các bước hàn liên quan đến vòng nâng, càng chữ U và tấm chắn bảo vệ phía dưới, kèm theo kiểm tra hướng, hình thức và vị trí của các bộ phận.
(Đối tượng hàn điển hình)
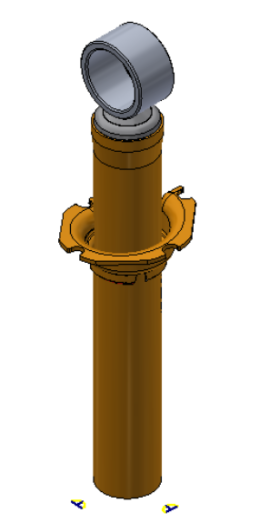
 Chi tiết gia công giảm xóc trước
 vòng nâng
 Càng nâng (cánh tay càng nâng)
Tích hợp khâu kiểm tra và xử lý linh kiện vào quy trình sản xuất.
Các quy trình sản xuất theo dây chuyền thực hiện kiểm tra trước khi dỡ hàng cuối cùng, đảm bảo các bộ phận được chấp nhận và bị loại bỏ có thể di chuyển theo các lộ trình vật lý khác nhau.
điều kiện quy trình
Các công đoạn ép, hàn, làm nguội, đột dập và mài định hình trạng thái của phôi trước khi thực hiện các công đoạn kiểm tra tiếp theo.
Kiểm tra bộ phận và vị trí
Tuyến đường thứ hai bao gồm kiểm tra hình thức bên ngoài, hướng, hình dạng hình trụ và vị trí đánh dấu lăn (nếu có).
Kích thước và rò rỉ
Kiểm tra kích thước và phát hiện rò rỉ trực tuyến tạo ra các quyết định đạt/không đạt rõ ràng trong các quy trình đã được ghi chép.
khuynh hướng thể chất
Các bộ phận đạt yêu cầu sẽ rời khỏi dây chuyền; các bộ phận bị lỗi sẽ được chuyển đến một khu vực cách ly riêng biệt.
Dây chuyền sản xuất hàn thông minh bộ giảm xóc ô tô (đáy xi lanh, giá đỡ, tấm lò xo, giá đỡ)
Việc đặt tên thành phần được bảo vệ vẫn không thay đổi; đường dẫn xác định hai thao tác trong ngoặc theo vị trí.
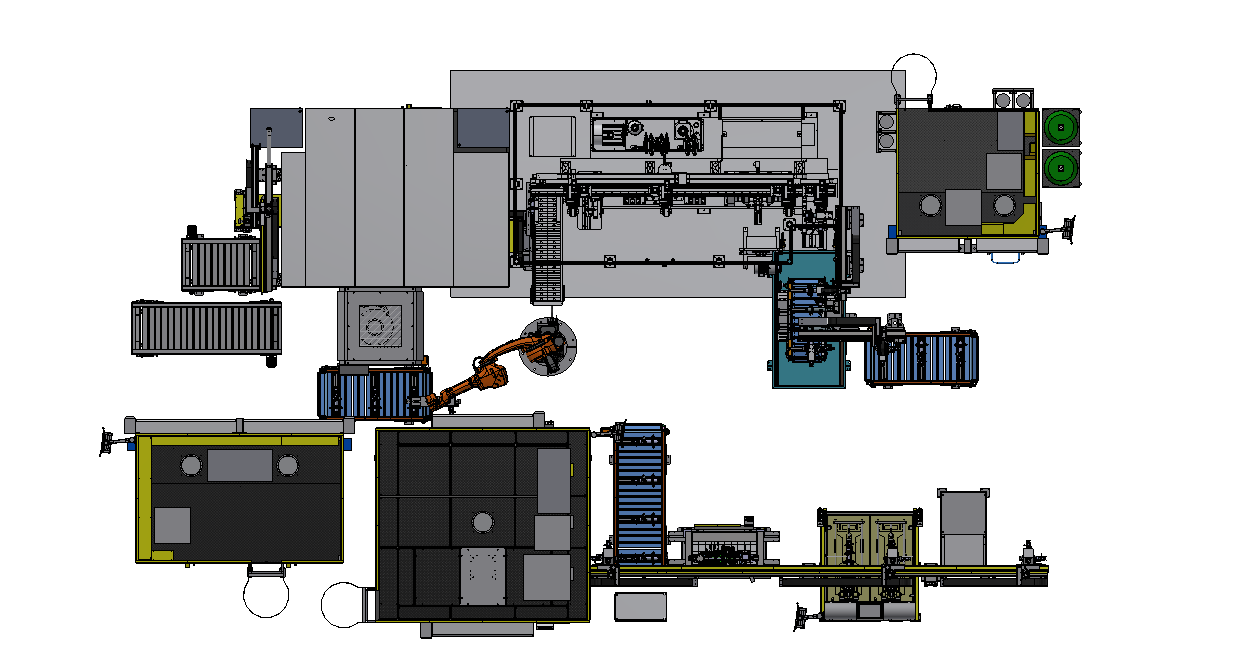
Sơ đồ quy trình dây chuyền sản xuất
Quy trình chuẩn bị lắp ghép bằng phương pháp ép chặt bao gồm hàn, tạo hình, kiểm tra và xử lý.
Đã kiểm tra đạt yêu cầu → dỡ hàng bình thường
Kiểm tra không đạt yêu cầu → khu vực cách ly
Cấu hình dòng trường hợp khách hàng
Tổng nhân sự đầu vào cho dây chuyền sản xuất: 4-5 người tùy theo điều kiện làm việc (1 người lắp máy ép đáy xi lanh, 1 người trạm hàn tấm lò xo, 1 người hàn chiếu khung (Một số sản phẩm không có quy trình này), 1 người hàn khung, 1 người phát hiện rò rỉ/nạp tải).
Đối tượng hàn áp dụng: giảm xóc trước của ô tô.
Số lượng robot: 4 robot hàn, 1 robot xử lý.
Tỷ lệ tự động hóa: 94%
Sơ đồ vận chuyển thẳng hàng: dây chuyền băng tải, thiết bị thao tác dạng giàn, máng trượt, giá đỡ vật liệu và khung đỡ vật liệu.
Hình thức chuyển đổi linh hoạt: thay đổi lịch thi đấu nhanh chóng + gọi chương trình.
Trang này trình bày một trường hợp khách hàng. EVST sẽ điều chỉnh giải pháp và thiết kế cho phù hợp với dự án thực tế của từng khách hàng.
Dây chuyền sản xuất giảm xóc ô tô (vòng nâng, ách, tấm bảo vệ dưới) dây chuyền sản xuất hàn thông minh
Tuyến đường này kết nối việc kiểm tra sự hiện diện và định hướng của các bộ phận với việc hàn đáy xi lanh, các thao tác với vòng nâng hoặc càng nâng, hàn tấm bảo vệ (tùy chọn), đo kích thước và phát hiện rò rỉ.
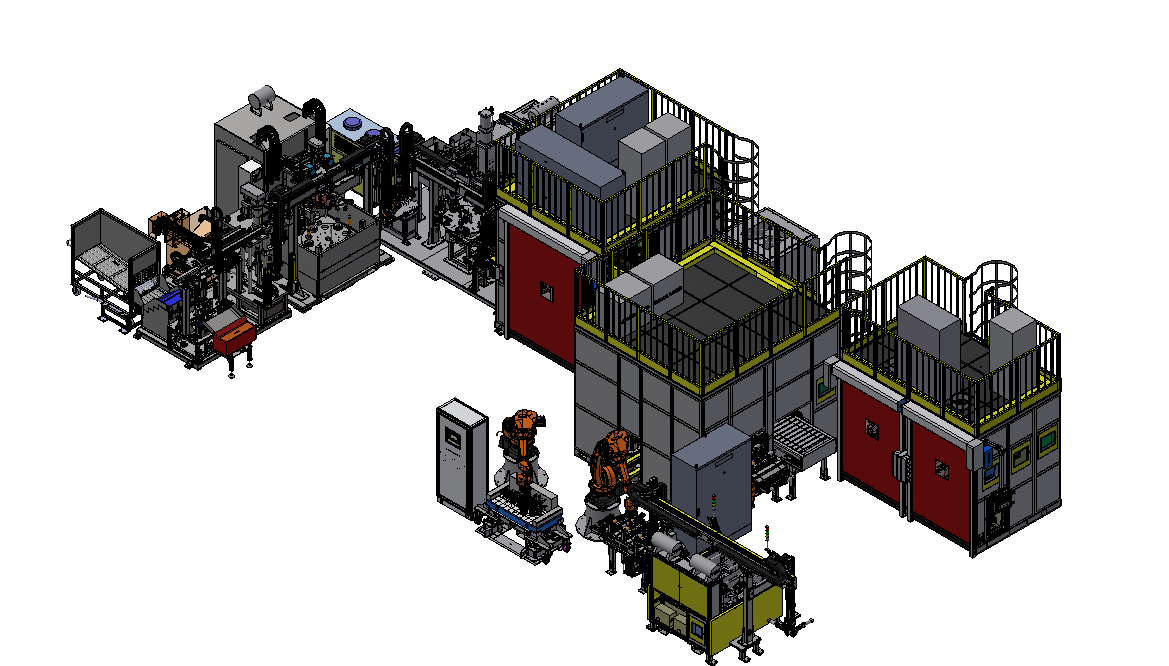
Sơ đồ quy trình dây chuyền sản xuất
Tuyến đường vận chuyển sử dụng hệ thống băng tải, cần cẩu, máng trượt và bàn xoay theo cấu hình dây chuyền đã được ghi chép.
Kiểm tra thành công → quá trình truyền tải bình thường
Kiểm tra thất bại → khu vực cách ly
Cấu hình dòng trường hợp khách hàng
Tổng đầu vào nhân sự dây chuyền sản xuất: Ngoài nhân viên giao nguyên liệu, nhân sự dây chuyền sản xuất đầu vào 1-2 người (1 người cho trạm hàn tấm lò xo (một số sản phẩm không có quy trình này), 1 người phát hiện/nạp hàng rò rỉ)
Đối tượng hàn áp dụng: giảm xóc ô tô
Số lượng robot: 3 robot hàn, 2 robot xử lý.
Tỷ lệ tự động hóa: 99%
Sơ đồ vận chuyển thẳng hàng: dây chuyền băng tải, thiết bị thao tác dạng giàn, máng trượt, bàn xoay, giá đỡ vật liệu và khung đỡ vật liệu.
Hình thức chuyển đổi linh hoạt: thay đồ nhanh chóng + gọi chương trình.
Trang này trình bày một trường hợp khách hàng. EVST sẽ điều chỉnh giải pháp và thiết kế cho phù hợp với dự án thực tế của từng khách hàng.
Thay đổi thiết bị và gọi chương trình xử lý sự cố tương ứng.
Các biến thể sản phẩm vẫn cần được xác nhận về chiến lược dữ liệu, giao diện công cụ, khả năng tương thích của trạm và quy trình kiểm tra trước khi phương pháp chuyển đổi được cố định.
Giao diện thiết bị
Xác định các điểm định vị, kẹp, đầu nối và vị trí tiếp cận an toàn cho từng biến thể của chi tiết gia công.
Cuộc gọi chương trình
Liên kết bộ gá và nhóm phôi đã chọn với trình tự trạm và chương trình robot tương ứng.
Xác minh sau khi thay đổi
Xác nhận sự hiện diện, hướng, khả năng tiếp cận mối nối và các điểm kiểm tra cần thiết của phôi trước khi đưa dây chuyền trở lại sản xuất.
Hai khái niệm về dây chuyền sản xuất, hai kiến trúc về dòng chảy vật liệu.
Các chỉ số được công bố mô tả các cấu hình cụ thể, chứ không phải là sự đảm bảo hiệu suất chung.
Dòng linh kiện phía trước
- Đường dẫn phôi
- Ép, hàn kép, đột dập, mài, hàn và kiểm tra các chi tiết liên quan đến giá đỡ.
- Biểu mẫu xử lý
- Băng tải, thiết bị điều khiển giàn, máng trượt, giá đỡ và khung.
- Kiểm tra cuối cùng
- Kích thước, phát hiện rò rỉ và cách ly chất thải.
Dòng linh kiện thứ cấp
- Đường dẫn phôi
- Các bộ phận liên quan đến đáy xi lanh, vòng nâng, càng chữ U và tấm chắn bảo vệ phía dưới.
- Biểu mẫu xử lý
- Băng tải, thiết bị điều khiển giàn, máng trượt, bàn xoay, giá đỡ và khung.
- Kiểm tra cuối cùng
- Kiểm tra chi tiết/vị trí, kích thước, phát hiện rò rỉ và cách ly sản phẩm lỗi.
Xây dựng ý tưởng dựa trên chi tiết thực tế.
EVST xem xét bản vẽ chi tiết, sơ đồ mối nối, điều kiện vật liệu và lắp ráp, danh sách biến thể, phương pháp kiểm tra, tuyến đường xếp dỡ, diện tích mặt bằng và điều kiện tiện ích trước khi hoàn thiện kiến trúc dây chuyền.
Tiếp tục từ công đoạn hàn sang lập kế hoạch dây chuyền sản xuất và kiểm định quy trình tiếp theo.
Ba thiết bị thử nghiệm bên dưới là các sản phẩm riêng biệt ở khâu tiếp theo; chúng không được bao gồm trong sơ đồ dây chuyền hàn được hiển thị trên trang này.
Phạm vi áp dụng: Trang này đề cập đến việc ép linh kiện, hàn, xử lý và các bước kiểm tra trực tuyến đã nêu. Việc đổ dầu, nạp khí, lắp ráp van điều tiết và kiểm tra lực giảm chấn nằm ngoài phạm vi dây chuyền hàn được hiển thị trừ khi được xác định là một yêu cầu riêng biệt của dự án.
Câu hỏi về dây chuyền hàn giảm xóc
Trang này có mô tả dây chuyền lắp ráp giảm xóc hoàn chỉnh không?
Không. Nó mô tả các thao tác ép, hàn, xử lý linh kiện và các quy trình kiểm tra đã nêu trong sơ đồ bố trí nguồn. Các thao tác lắp ráp và kiểm tra chức năng khác cần được định nghĩa riêng.
Tại sao lại có hai khái niệm về đường thẳng?
Các sơ đồ bố trí này bao gồm các nhóm chi tiết hàn khác nhau và các trình tự công việc khác nhau. Việc tách biệt chúng giúp tránh việc các giả định về thiết bị và quy trình bị chồng chéo giữa các bộ phận.
Các bộ phận bị lỗi được xử lý như thế nào?
Các quy trình được ghi lại tạo ra các quyết định đạt/không đạt ở khâu kiểm tra kích thước và rò rỉ, tiếp theo là một đường dẫn cách ly riêng biệt cho các chi tiết bị lỗi.
Việc chuyển đổi linh hoạt đòi hỏi những gì?
Phương pháp được công bố kết hợp việc thay đổi nhanh chóng các thiết bị cố định với việc gọi chương trình. Dự án vẫn cần xác nhận từng biến thể, dữ liệu tham chiếu, giao diện thiết bị cố định, tuyến đường trạm và quy trình kiểm tra.
"Vị trí đánh dấu lăn" ở đây có nghĩa là gì?
Đó là vị trí của dấu nhận dạng được dập nổi trên xi lanh, được kiểm tra như một phần của trình tự định hướng và hình học đã được ghi chép lại (nếu có).
Tôi nên gửi những gì để được xem xét lại dòng sản phẩm?
Gửi bản vẽ chi tiết, chi tiết mối nối, vật liệu, điều kiện lắp ráp, các biến thể, lộ trình sản xuất yêu cầu, yêu cầu kiểm tra và truy xuất nguồn gốc, diện tích mặt bằng, tiện ích và phương pháp xếp dỡ dự kiến.
Bắt đầu với phôi gia công, các mối nối và quy trình nghiệm thu.
Chia sẻ bản vẽ chi tiết, các biến thể phôi, sơ đồ mối nối, quy trình sản xuất, các bước kiểm tra cần thiết, nhu cầu truy xuất nguồn gốc và các ràng buộc về bố trí. Sau đó, EVST có thể xác định các trạm và luồng vật liệu xung quanh quy trình thực tế của bạn.