
Bể biến áp Tự động hóa hàn
Việc xác định vị trí mối hàn, lập trình, tiếp cận robot và vận chuyển vật liệu phải được thực hiện dựa trên bảng danh sách thiết bị chung chung.
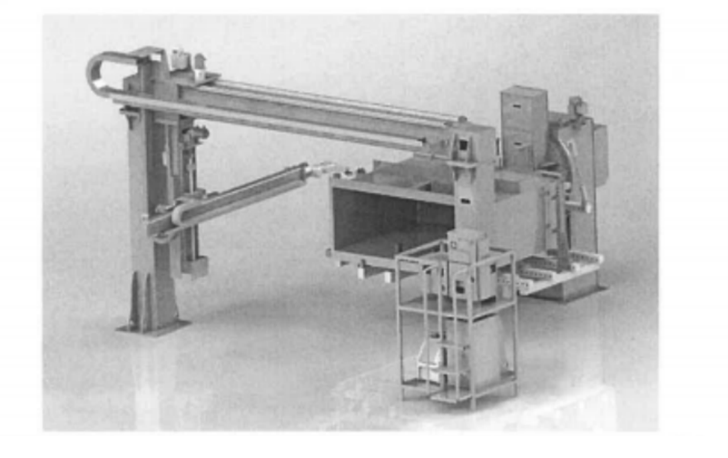
EVST cấu hình các trạm hàn bên ngoài và bên trong cho các chi tiết vỏ máy biến áp, sau đó liên kết kiến trúc cuối cùng, quy trình hàn và phương pháp nghiệm thu với các thông tin đầu vào của dự án.
Xác định phạm vi trước khi ước lượng quy mô dự án.
Trước khi tính toán kích thước thiết bị, cần xác định rõ bể chứa, các mối nối, luồng vật liệu và phương pháp tiếp nhận. Sau đó, tải trọng, tầm với, độ dày, tốc độ và lưu lượng sẽ được xác nhận dựa trên kiến trúc dự án đã chọn.
Mỗi mẫu thiết kế đều được xem xét dựa trên bản đồ đường may thực tế và sơ đồ bố trí.
Trình tự này được điều chỉnh phù hợp với kế hoạch xây dựng và tiếp cận bể chứa thực tế.
Quy trình này bao gồm việc hàn bên ngoài và bên trong bồn chứa.
Cảm biến hỗ trợ việc tìm đường hàn khi có sự sai lệch về độ khít.
Phương pháp được lựa chọn phụ thuộc vào hình học, thiết bị cố định, hiệu chuẩn và phạm vi thay đổi.
Kiến trúc được lựa chọn dựa trên các yếu tố như khả năng tiếp cận, định hướng và luồng vật liệu.
Các nhóm bể chứa mà quá trình xem xét ứng dụng có thể tách biệt
Mỗi nhóm chi tiết gia công sẽ thay đổi cách tiếp cận đường hàn, cách gá lắp, hướng hàn và đường đi giữa mối hàn bên ngoài và bên trong.
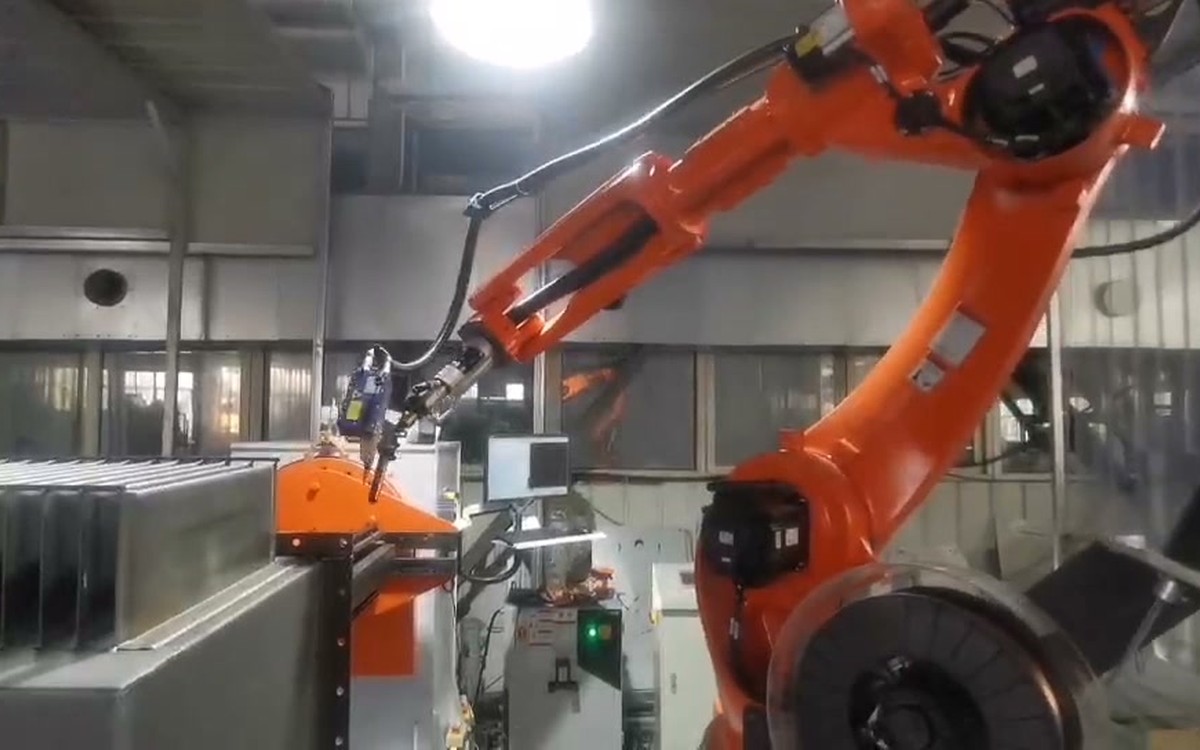
Bể hình chữ nhật
Kiểm tra các đường nối vách bên, các góc, các phần lượn sóng và hướng cần thiết để đảm bảo tiếp cận mỏ hàn ổn định.
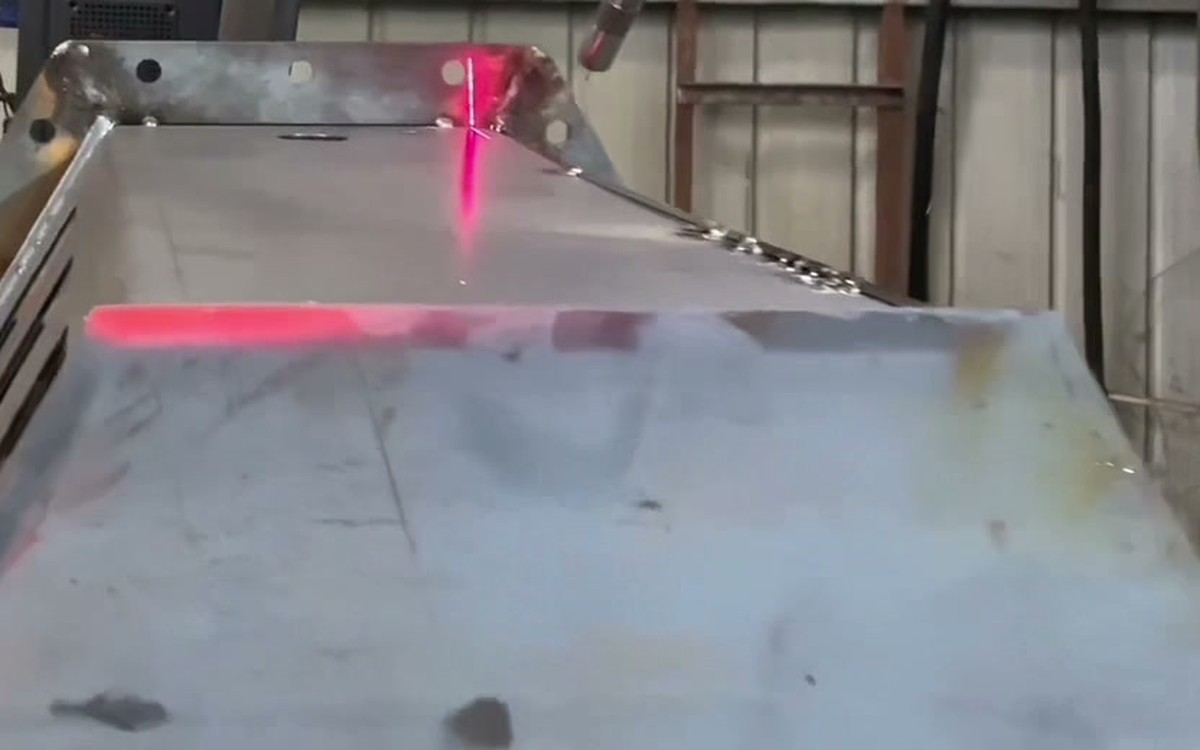
Bể chứa hình tam giác
Lập kế hoạch tạo đường đi, định vị bằng laser và tiếp cận xung quanh các bề mặt thay đổi và hình dạng bên trong.
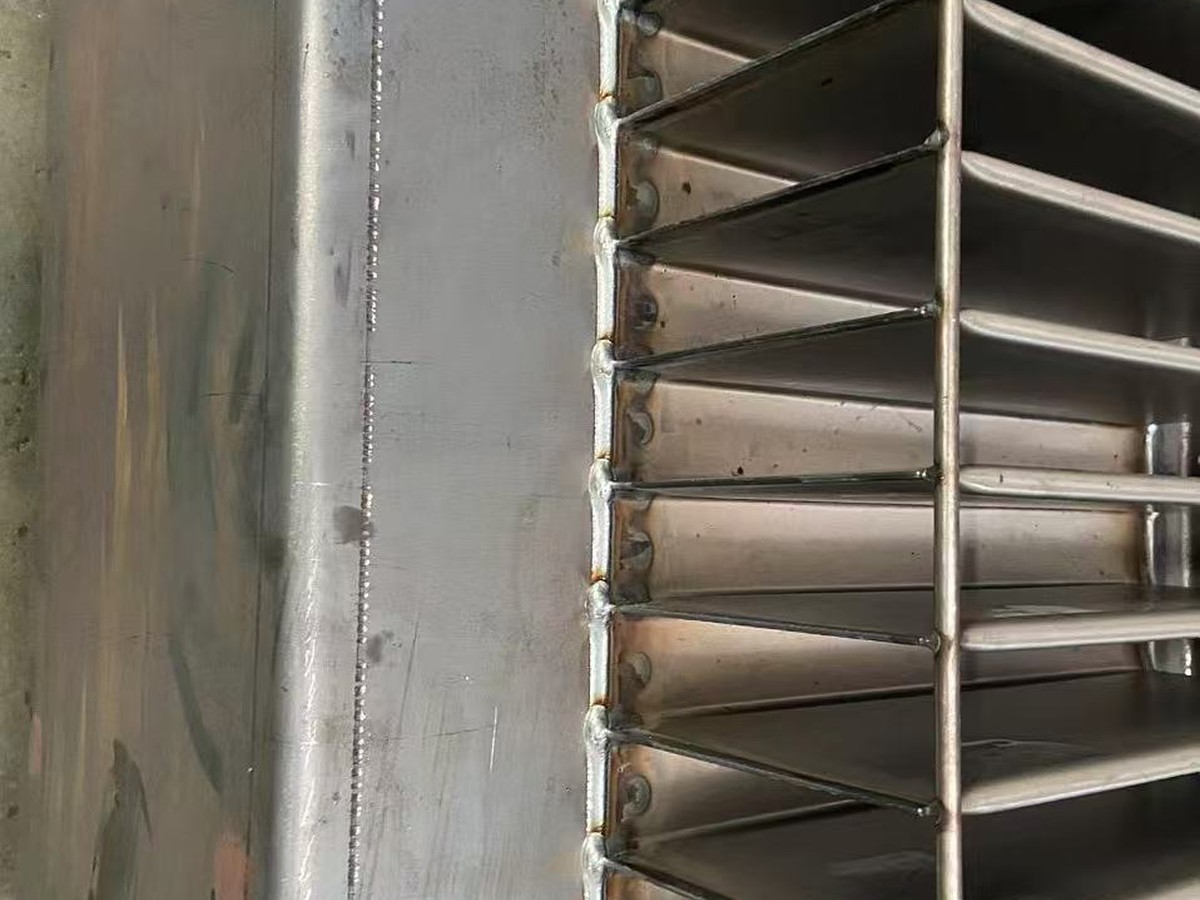
Bể chứa có thành lượn sóng
Tách các đường hàn tường liên tục khỏi các mối nối đầu vây và giữ cho đường hàn thẳng hàng trên toàn bộ hình dạng lặp lại.
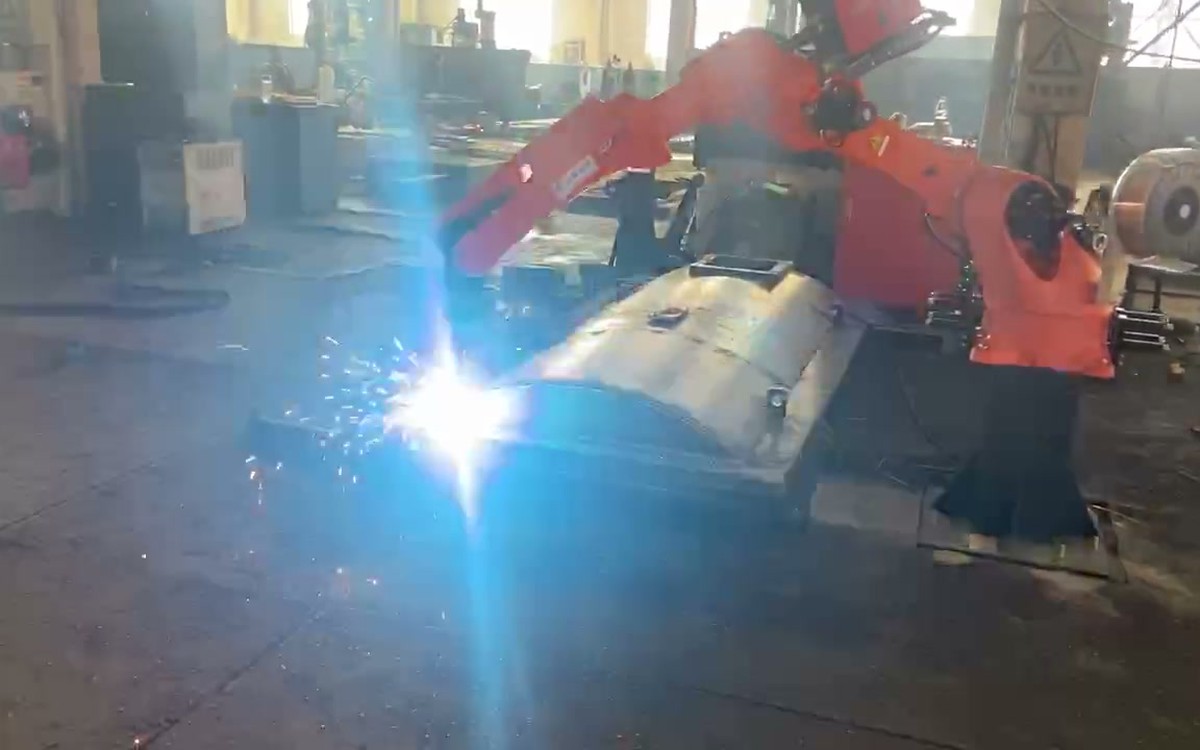
Nắp bình xăng
Xem xét kỹ các đường nối cong của nắp, các lỗ mở, gờ và hướng lắp đặt cần thiết cho thiết kế nắp đã chọn.
Biến quá trình chế tạo xe tăng thành các giai đoạn hàn có thể quan sát được.
Quy trình được chia thành các giai đoạn gia công chi tiết để việc tiếp cận robot, lắp đặt và nghiệm thu có thể được kiểm tra ở mỗi giai đoạn thay vì bị ẩn trong một mô tả sản xuất dài dòng.
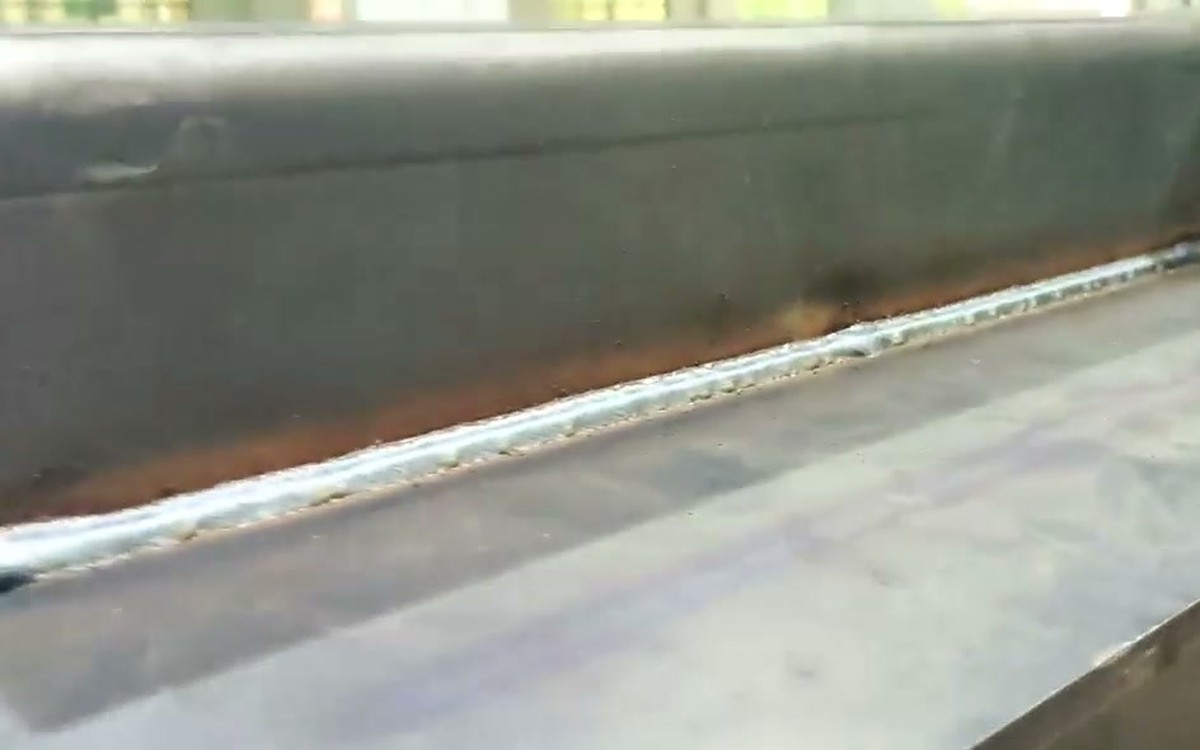
Hàn đáy bể
Xác định các mốc chuẩn và hoàn thiện các đường nối đáy theo kế hoạch trước khi hình dạng bể chứa sau này hạn chế việc tiếp cận.
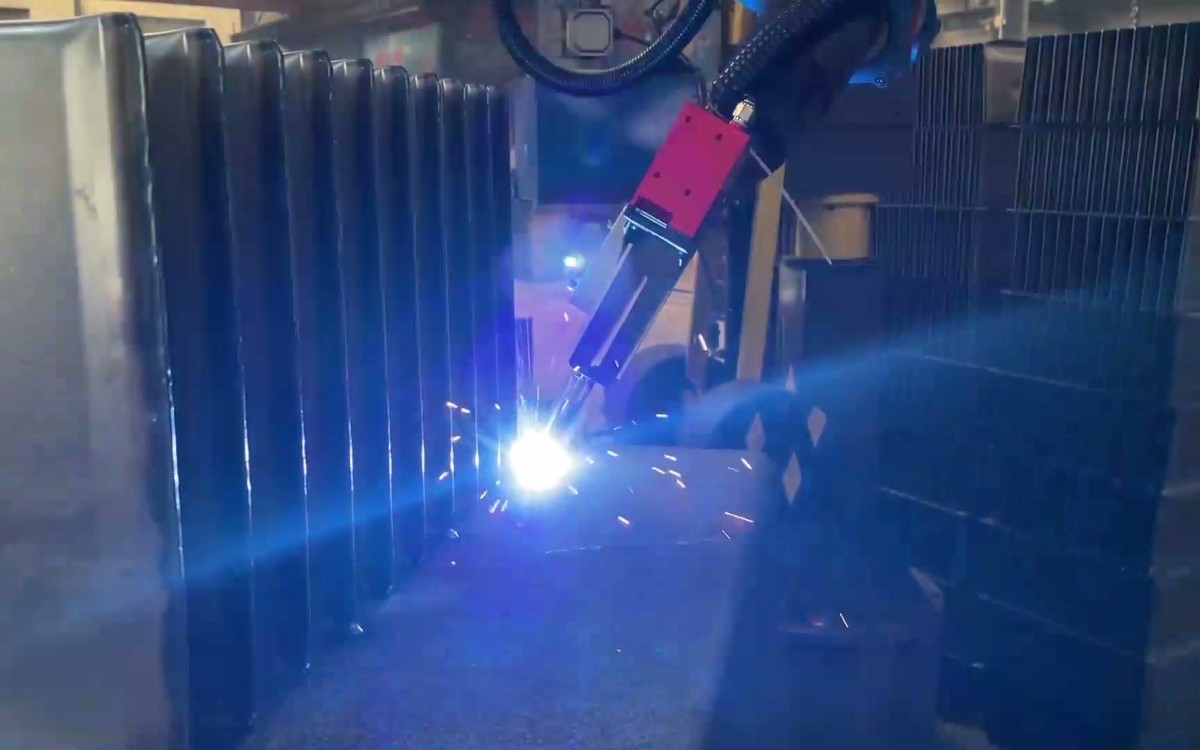
Tường và sườn gia cường
Phối hợp việc lắp đặt các phần tường, cốt thép và tôn lượn sóng với sự kiểm soát của đồ gá và hướng hàn phù hợp.
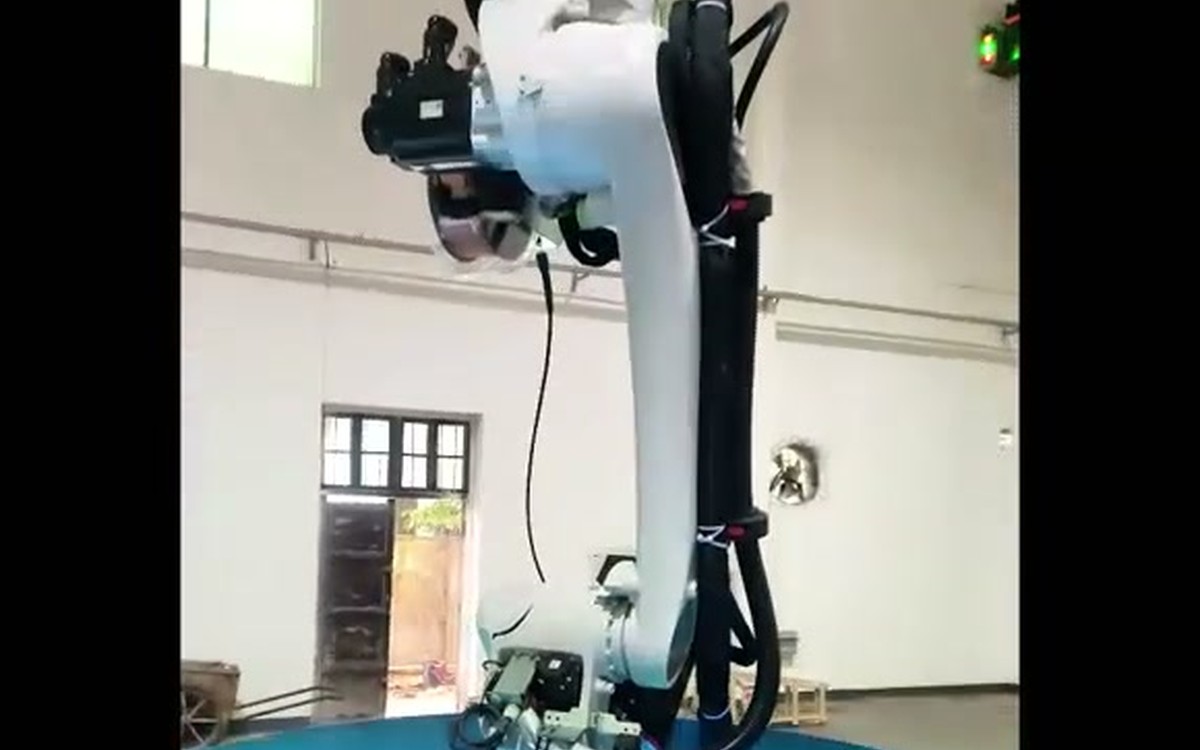
Hàn bên trong
Sử dụng phương pháp bố trí trục ngược, cột hoặc trục di chuyển đã chọn để tiếp cận các đường nối bên trong được xác định trong kế hoạch quy trình.
Hàn ngoài, chuyển đổi và hàn trong
Giữ cho các công đoạn thủ công và tự động luôn được giám sát, từ hàn điểm và xếp pallet đến vận chuyển bằng xe tự hành AGV, dỡ hàng bằng cần cẩu, hàn sửa chữa và kiểm tra rò rỉ.
Toàn bộ bình nhiên liệu và các gân gia cường cần được hàn điểm thủ công và đặt vào vị trí đã định trên giá đỡ chuyên dụng.
Pallet đặc biệt được đặt trên giá đỡ pallet đã được chỉ định và chờ xe tự hành AGV chuyển nó đến robot trạm hàn bên ngoài để tiến hành hàn hoàn chỉnh.
Sau khi hoàn tất quá trình hàn bên ngoài, xe tự hành AGV sẽ chuyển sản phẩm đến robot trạm hàn bên trong để thực hiện hàn toàn bộ bên trong.
Sau khi hoàn tất việc hàn bên trong, xe tự hành AGV sẽ vận chuyển thùng nhiên liệu đến vị trí dỡ hàng, và cần cẩu thủ công sẽ hạ thùng nhiên liệu xuống và đặt vào khu vực hàn sửa chữa, sau đó tiến hành kiểm tra rò rỉ bằng tay. Xe tự động AGV sẽ tự động quay trở lại khu vực xếp hàng để chờ.
Xác định từng thành phần dựa trên chức năng của nó.
Danh sách thiết bị cuối cùng phụ thuộc vào từng dự án cụ thể. Vai trò của các thành phần này cho thấy những gì cần được phối hợp trước khi xác nhận kiểu máy, số lượng và giá trị hiệu suất.
| Thành phần | Trách nhiệm trong quá trình ứng tuyển |
|---|---|
| Robot hàn và gói quy trình | Duy trì đường đi của mỏ hàn đã được lập trình và quy trình hàn hồ quang có khí bảo vệ đã chọn xung quanh các mối nối đã xác định. |
| Định vị hoặc theo dõi đường may bằng laser | Xác định vị trí các đặc điểm mối hàn và hỗ trợ hiệu chỉnh đường dẫn khi điều kiện lắp ghép đã thỏa thuận yêu cầu cảm biến. |
| Trục cột, khung giàn hoặc trục di chuyển | Mở rộng khả năng tiếp cận trên các bề mặt bồn chứa và vào khu vực hàn bên trong. |
| Bộ định vị và thiết bị chuyên dụng | Giữ bồn chứa theo các mốc chuẩn đã thỏa thuận và đặt các đường nối ở vị trí thuận lợi để thao tác. |
| Luồng pallet và AGV | Di chuyển phôi giữa các vị trí nạp liệu, hàn ngoài, hàn trong và dỡ liệu. |
| Kiểm soát và ranh giới an toàn | Điều phối chuyển động, khóa liên động, trạng thái phục hồi và phạm vi hoạt động được bảo vệ cuối cùng. |
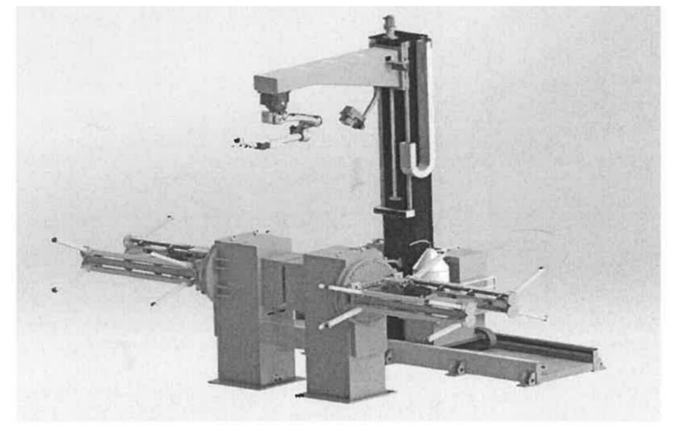
Kiểm tra rò rỉ phải được đưa vào kế hoạch sản xuất.
Không được tách rời quá trình hàn và việc kiểm tra độ kín.
Quy trình làm việc hiện tại thực hiện hàn sửa chữa thủ công và kiểm tra rò rỉ sau khi dỡ hàng. Do đó, dự án cần xác định cách ghi lại hình dạng mối hàn, độ liên tục của đường hàn, yêu cầu về kích thước, tình trạng sửa chữa và kiểm tra rò rỉ.
Phương pháp thử nghiệm, áp suất, thời gian và hồ sơ nghiệm thu được xác định cùng với thông số kỹ thuật của khách hàng và các tài liệu dự án đã được phê duyệt.
Bạn cần đánh giá mối hàn từ bên ngoài vào bên trong?
Vui lòng gửi bản vẽ bồn chứa, trình tự lắp ghép mối nối, phương pháp xếp dỡ, kế hoạch nghiệm thu và diện tích mặt bằng khả dụng.
Xác định rõ ranh giới của tự động hóa
Đánh giá theo phương thức nộp đơn trước
Hãy bắt đầu từ bồn chứa, các mối nối, phương pháp lắp ráp và nghiệm thu trước khi lựa chọn thiết bị.
Kiến trúc tích hợp
Phối hợp việc tiếp cận robot, cảm biến, bộ định vị, trục di chuyển và luồng vật liệu thành một hệ thống duy nhất.
Mục tiêu dựa trên xác thực
Xác định chu trình liên kết, hàn và các mục tiêu thay đổi phù hợp với các bộ phận thực tế và phạm vi thử nghiệm đã được thống nhất.
Các bước hướng dẫn rõ ràng
Luôn hiển thị các thao tác hàn điểm, vận hành cần cẩu, hàn sửa chữa và kiểm tra rò rỉ trong phạm vi quan sát.
Câu hỏi về hàn thùng máy biến áp
Khái niệm tự động hóa này có thể áp dụng cho những loại thùng biến áp nào?
Giải pháp này có thể được xem xét cho các loại bể hình chữ nhật, bể hình tam giác, bể có thành lượn sóng và công tác làm nắp bể. Phạm vi bao phủ cuối cùng phụ thuộc vào bản vẽ, sơ đồ đường hàn, thiết kế gá lắp và hướng hàn khả thi.
Các trạm hàn bên ngoài và bên trong được kết nối với nhau như thế nào?
Quy trình này sử dụng pallet chuyên dụng và xe tự hành AGV. Xe AGV đưa bồn chứa đến khu vực hàn ngoài, chuyển đến khu vực hàn trong, sau đó di chuyển đến khu vực dỡ hàng trước khi tiến hành hàn sửa chữa và kiểm tra rò rỉ.
Liệu việc sử dụng một loại xe tăng mới có đòi hỏi phải đào tạo lại hoàn toàn không?
Không nhất thiết. Lập trình ngoại tuyến, quét điểm nối và định vị bằng laser có thể giảm bớt công việc lập trình trên máy, nhưng kết quả phụ thuộc vào chất lượng mô hình, độ lặp lại của thiết bị, hiệu chuẩn, cảm biến và phạm vi chuyển đổi đã thỏa thuận.
Làm thế nào để kiểm tra độ kín sau khi hàn?
Quy trình bao gồm giai đoạn hàn sửa chữa thủ công và kiểm tra rò rỉ sau khi dỡ hàng. Phương pháp thử nghiệm, áp suất, thời gian, ngưỡng chấp nhận và định dạng ghi chép phải được xác định theo yêu cầu đã được phê duyệt của khách hàng và dự án.
Tôi nên gửi những gì để hồ sơ xin việc được xét duyệt?
Hãy gửi bản vẽ bồn chứa, sơ đồ mối nối, vật liệu và độ dày, tình trạng lắp ghép và hàn điểm, các biến thể dự kiến, phương pháp xếp dỡ, định nghĩa sản lượng mục tiêu, kế hoạch kiểm tra và thử rò rỉ, tiện ích và diện tích mặt bằng có sẵn.
Bắt đầu với bản vẽ thùng biến áp.
EVST có thể sử dụng phôi, trình tự đường hàn, luồng vật liệu và kế hoạch nghiệm thu để xem xét cấu trúc hàn bên ngoài và bên trong thực tế trước khi các thông số cụ thể của dự án được cố định.