
Gia công bằng robot các tay cầm hợp kim kẽm: Loại bỏ đường phân khuôn
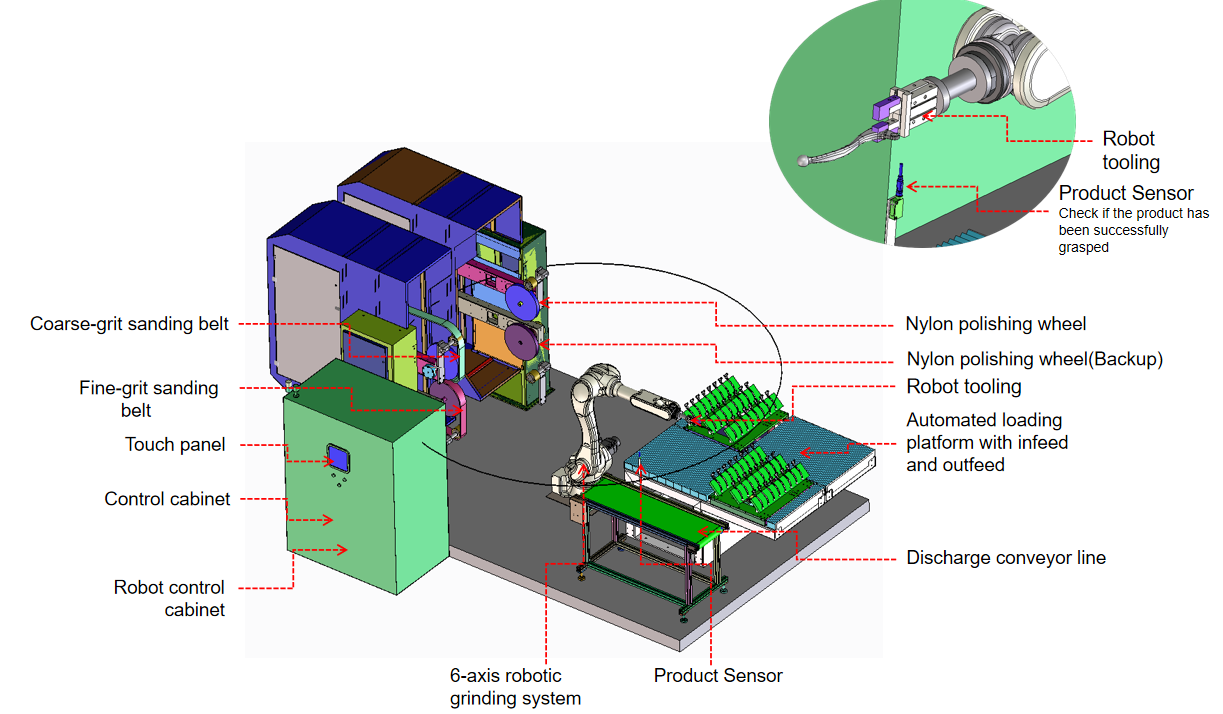
Hệ thống đánh bóng bằng robot này bao gồm một robot sáu trục và một máy mài đai bốn trạm với bàn nạp và dỡ hàng: các chi tiết được mài theo trình tự từ đai thô đến đai mịn, hoặc được đánh bóng trên bánh xe nylon.
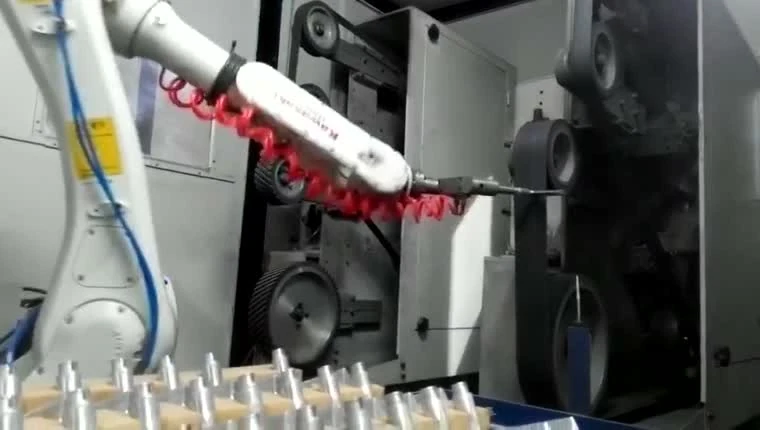
Robot giữ chi tiết để mài ổn định và hiệu quả.
Robot sẽ vận chuyển sản phẩm đến các trạm tiêu hao để mài và đánh bóng; đối với các sản phẩm lớn, robot sẽ giữ dụng cụ và gia công trên phần cố định.
bố cục ô, tùy chọn điều khiển lực và lựa chọnCác sản phẩm kích thước lớn được mài và đánh bóng bằng dụng cụ do robot điều khiển, với việc tự động thay thế các vật tư tiêu hao của dụng cụ.
các ô loại bỏ bavia cho các vật đúc nặngCác thành phần chính, được bố trí xung quanh phần của bạn
Robot sáu trục và đồ gá mài
Robot được thiết kế phù hợp với quy trình mài để đảm bảo trình tự hoạt động diễn ra ổn định và liên tục.
Trạm tiêu hao
Các bố trí hai, bốn hoặc sáu trạm được cấu hình phù hợp với quy trình mài, và các vật tư tiêu hao — dây đai mài mòn, bánh mài xếp lớp, bánh mài nylon, bánh mài sisal và bánh mài vải — được thay đổi cho phù hợp với từng công việc.
Trạm tiêu thụ xếp chồng
Cách bố trí trạm trên và dưới giúp rút ngắn quãng đường di chuyển của robot giữa các trạm, đảm bảo sản lượng nhanh chóng và liên tục.
Thiết bị xếp dỡ
Nguyên tắc "một vào, một ra": mỗi chi tiết được trả về vị trí khay ban đầu sau khi nghiền; khi khay hoàn tất, dây chuyền sẽ tự động chuyển sang khay tiếp theo, và người vận hành sẽ tiến hành xếp và dỡ khay.
Ba tùy chọn lắp đặt dụng cụ mài
Gắn cố định
Dụng cụ mài được bắt vít chắc chắn vào mặt bích của robot để tạo ra kết nối cứng cáp và có độ bền cao.
bố cục ô, tùy chọn điều khiển lực và lựa chọnGiá đỡ nổi
Dụng cụ mài di chuyển theo bề mặt sản phẩm, tạo ra bề mặt phẳng và đều hơn.
bố cục ô, tùy chọn điều khiển lực và lựa chọnGiá đỡ nổi với cảm biến mô-men xoắn
Công cụ này bám sát bề mặt sản phẩm với lực tác động ổn định, phù hợp với các bề mặt cong, góc cạnh, các chi tiết rất mỏng và các chi tiết có thông số kỹ thuật cao.
bố cục ô, tùy chọn điều khiển lực và lựa chọnNhiều loại sản phẩm, một quy trình nghiền
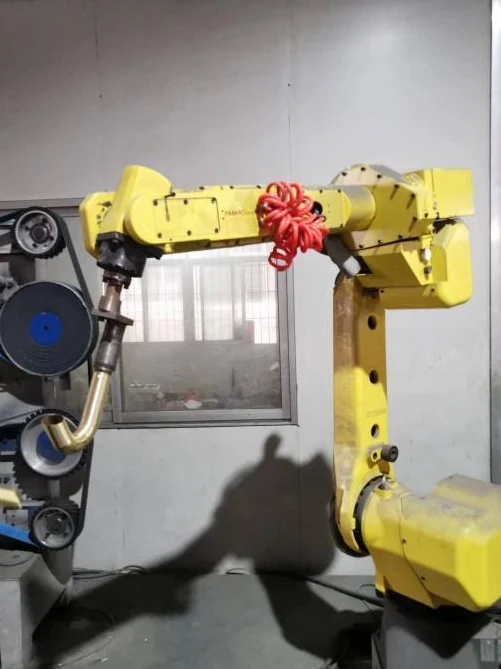
Thiết bị vệ sinh: vòi nước và phụ kiện vòi sen
Các loại nắp vòi bằng hợp kim kẽm, thân vòi bằng hợp kim đồng, vòi bằng thép không gỉ, vòi cong và tay sen phù hợp với quy trình gia công giữ phôi. Phôi di chuyển giữa các trạm cố định khi robot đưa các bề mặt cần thiết đến dụng cụ.
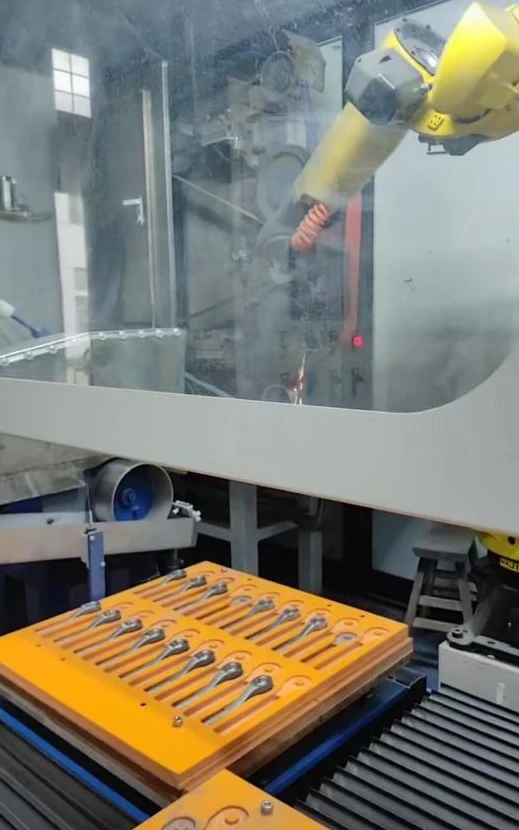
Dụng cụ phần cứng: tay cầm và cờ lê
Tay nắm cửa và cờ lê thép dụng cụ là những ứng dụng điển hình. Khay định vị được thiết kế để sắp xếp các bộ phận đến, trong khi bộ kẹp vận chuyển từng bộ phận đến trạm mài hoặc đánh bóng. Một công việc điển hình là loại bỏ đường phân tách và bavia trên tay nắm đúc bằng hợp kim kẽm trước khi đánh bóng.
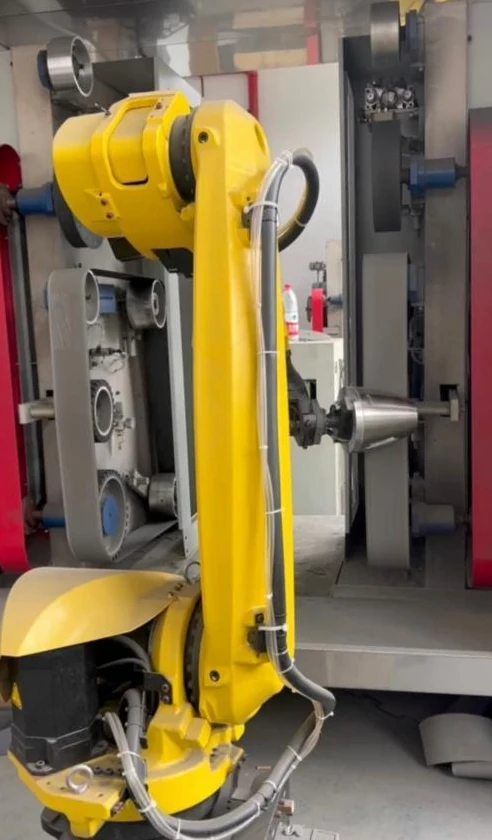
Đồ gia dụng: thân và tay cầm ấm đun nước
Thân ấm đun nước bằng thép không gỉ và tay cầm bằng nhôm dùng cho lò vi sóng thể hiện các hình dạng chi tiết khác nhau trong cùng một phương pháp cầm nắm: thân tròn, thành mỏng và tay cầm dài. Mỗi loại cần một cơ chế cầm nắm phù hợp với hình dạng của nó.
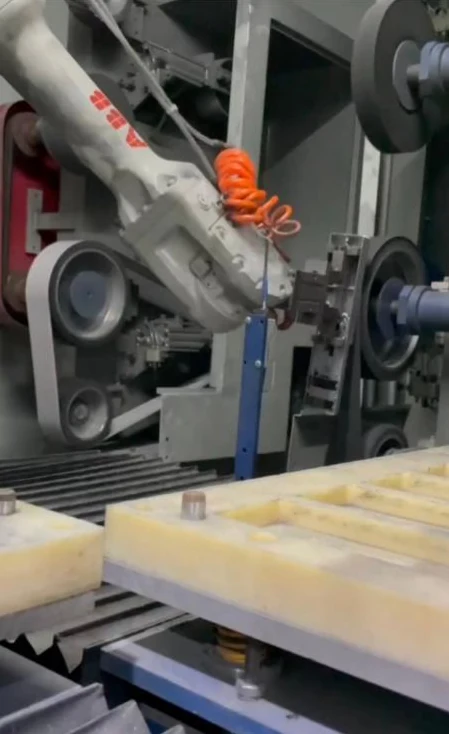
Khóa thông minh: vỏ nhỏ và các bộ phận dài
Các nắp khóa thông minh bằng hợp kim kẽm có thể được đặt trong khay định vị. Bố cục dạng ô kín cũng có sẵn cho các linh kiện có nắp dài và tay cầm, với robot hoạt động bên trong vỏ máy.
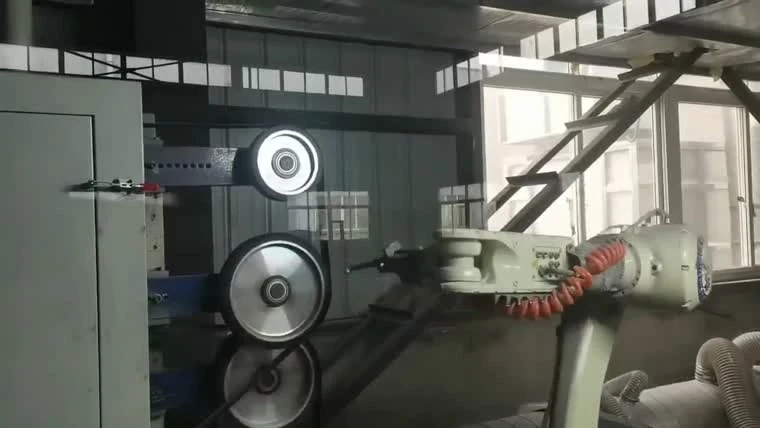
Các bộ phận xe máy: cần phanh và khung xe
Cần phanh tay và cần phanh bằng nhôm được đưa qua các bánh mài tiếp xúc cố định để mài và đánh bóng. Khung sau dạng ống hàn là một nhóm chi tiết điển hình khác, sử dụng cơ cấu kẹp chuyên dụng cho từng chi tiết. Các chi tiết đúc bằng nhôm điển hình dùng để mài và đánh bóng bao gồm trục bánh xe, giá để hành lý, vỏ gương chiếu hậu, giá đỡ phía sau, bình xăng, thân giảm xóc và gác chân.
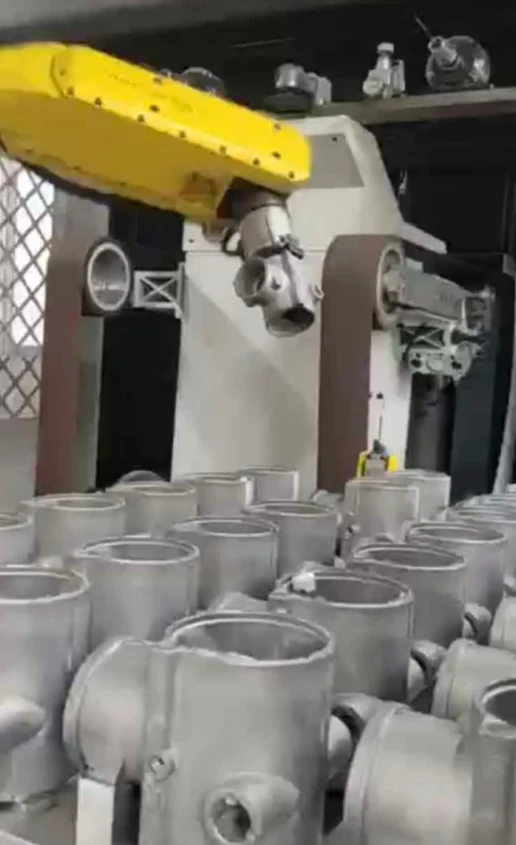
Van và các bộ phận đúc: thân van bằng nhôm và vỏ van đúc.
Các thân van ba chiều và bốn chiều bằng nhôm, cùng với các vỏ đúc phẳng bằng nhôm, là những ứng dụng điển hình để loại bỏ bavia theo quy trình này. Robot giữ chi tiết và đưa các cạnh cần thiết đến thiết bị hoàn thiện cố định.
Phương pháp nghiền được cấu hình phù hợp với sản phẩm
Hãy sử dụng nhóm chi tiết gia công để bắt đầu thảo luận về bố cục. Các tổ hợp bên dưới là ví dụ về cấu hình, chứ không phải là đặc tả thiết bị chung.
| Họ phôi | Phương pháp giữ | Tổ hợp nhà ga | Bố trí xếp hàng | Quy trình điển hình |
|---|---|---|---|---|
| Vòi và phụ kiện vệ sinh | Robot kẹp sản phẩm | Đai mài, bánh mài nylon và bánh mài vải | Tìm khay | Mài và đánh bóng |
| Tay nắm cửa và nắp khóa thông minh | Robot kẹp sản phẩm | Đai mài, bánh mài nylon và bánh mài vải | Mảng khay định hình | Mài và đánh bóng |
| Cờ lê và phụ kiện | Robot kẹp sản phẩm | Đai mài, bánh mài nylon và bánh mài vải | Khay xếp hàng | Mài và đánh bóng |
| Thân ấm đun nước, ống lót và bạc lót | Robot kẹp sản phẩm | Đai mài, bánh mài nylon và bánh mài vải | Khay phù hợp với phôi | Mài và đánh bóng |
| Tay phanh và giá đỡ phía sau bằng nhôm đúc. | Robot kẹp sản phẩm | Đai mài, bánh mài nylon và bánh mài vải | Khay định vị hoặc thiết bị | Mài và đánh bóng |
| Thân van bằng nhôm và vỏ van đúc | Robot kẹp sản phẩm | Đai mài, bánh mài nylon và bánh mài vải | Nạp hàng theo lô từ các thùng chứa | Mài và loại bỏ gờ |
Hãy cung cấp bản vẽ hoặc hình ảnh sản phẩm và quy trình mài và đánh bóng thủ công hiện tại của bạn, chúng tôi sẽ lên kế hoạch về thiết bị và quy trình.
Thảo luận về bố cục tế bào.Chuẩn bị sẵn các bộ phận nhỏ để dễ dàng lấy đi.
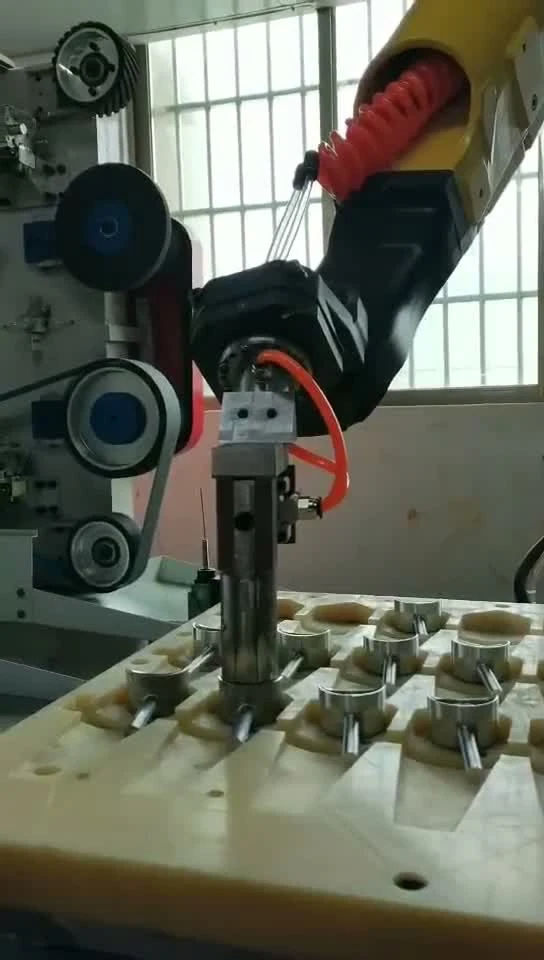
Khu vực làm việc khép kín
Toàn bộ bố cục nằm trong phạm vi hoạt động của robot, và một máy hút bụi ướt được trang bị để làm sạch bụi trong không khí.
bố cục ô, tùy chọn điều khiển lực và lựa chọn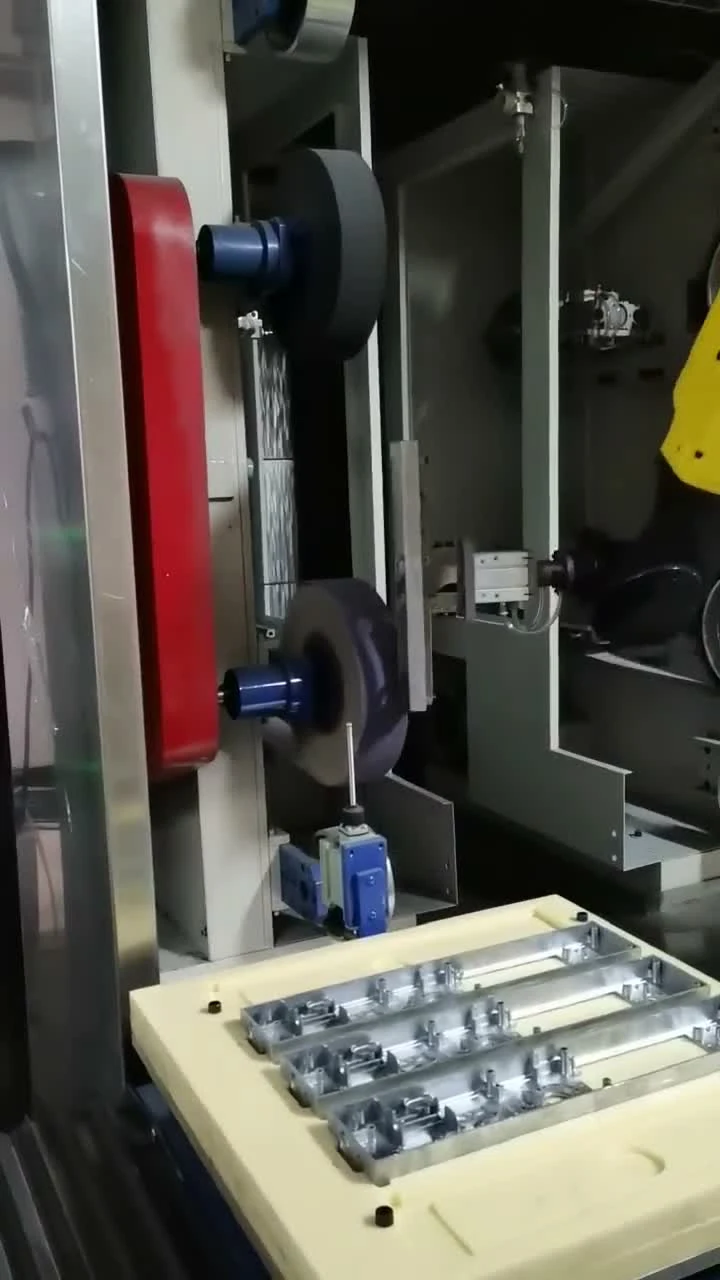
Tại sao lại là một tế bào bị giữ một phần?
Tính nhất quán
Một quy trình được lập trình sẵn sẽ đưa phôi đến các trạm hoàn thiện cố định theo một trình tự lặp lại; việc kẹp phôi và điều kiện vật tư tiêu hao vẫn là một phần của quá trình thiết lập.
Sự An Toàn
Việc tách biệt khu vực nạp liệu và hoàn thiện giúp người vận hành tránh xa dụng cụ trong quá trình gia công, đồng thời lên kế hoạch về hệ thống bảo vệ và lối ra vào cho toàn bộ khu vực.
Thông lượng
Việc sắp xếp khay và vị trí nạp liệu hợp lý có thể hỗ trợ dòng chảy ổn định của các chi tiết. Sản lượng phụ thuộc vào chi tiết gia công, các bước hoàn thiện và cách bố trí nạp liệu.
Câu hỏi trước khi chỉ định ô
Những bộ phận nào phù hợp với hệ thống dây chuyền lắp ráp bằng bộ phận thay vì bằng dụng cụ?
Trang này tập trung vào các chi tiết phần cứng có thể được kẹp chắc chắn và đưa đến vị trí hoàn thiện cố định. Đối với các chi tiết lớn hơn, có thể đảo ngược cách bố trí để chi tiết được giữ cố định và robot mang theo dụng cụ.
Một trạm tiêu hao có thể kết hợp với những loại trạm nào?
Một cụm thao tác có thể kết hợp các vị trí mài và đánh bóng cố định xung quanh robot. Các bước hoàn thiện cần thiết sẽ quyết định sự kết hợp các trạm; bố cục thiết bị được điều chỉnh phù hợp với phôi gia công.
Các chi tiết nhỏ được chất lên xe bằng cách nào — khay, băng tải nâng hay băng chuyền?
Các khay định vị và kho chứa nâng hạ là những bố trí khả thi cho các bộ phận nhỏ. Vị trí xếp dỡ xen kẽ và bàn chứa vật liệu hai lớp là những lựa chọn bố trí khác. Giao diện băng tải có thể được thảo luận khi quy trình phía trước yêu cầu.
Một dây chuyền sản xuất có thể thực hiện nhiều mã sản phẩm khác nhau mà không cần phải thiết kế lại dây chuyền không?
Không nên cho rằng các mã số linh kiện khác nhau có cùng một loại gá lắp. Trước tiên, hãy so sánh bề mặt kẹp, điểm định vị và đường gia công hoàn thiện của chúng. Gửi bản vẽ hoặc mẫu để có thể đánh giá các đặc điểm chung và công việc chuyển đổi cần thiết.
Công đoạn hoàn thiện nào được thực hiện trên tế bào này — loại bỏ bavia, mài, đánh bóng?
Quy trình gia công từng phần bao gồm mài và đánh bóng các chi tiết phần cứng, cũng như loại bỏ bavia trên các chi tiết đúc bằng nhôm phù hợp. Có thể bao gồm các vị trí đánh bóng để đạt được độ hoàn thiện yêu cầu. Trình tự gia công được lựa chọn dựa trên vật liệu, hình dạng và mục tiêu hoàn thiện.
Xác định chi tiết. Thảo luận về quy trình hoàn thiện.
Hãy chia sẻ bản vẽ hoặc mẫu, vật liệu, bề mặt cần hoàn thiện và kết quả mong muốn. EVST có thể thảo luận về cách bố trí kẹp, sự kết hợp các trạm và phương pháp tải dựa trên thông tin đó.