
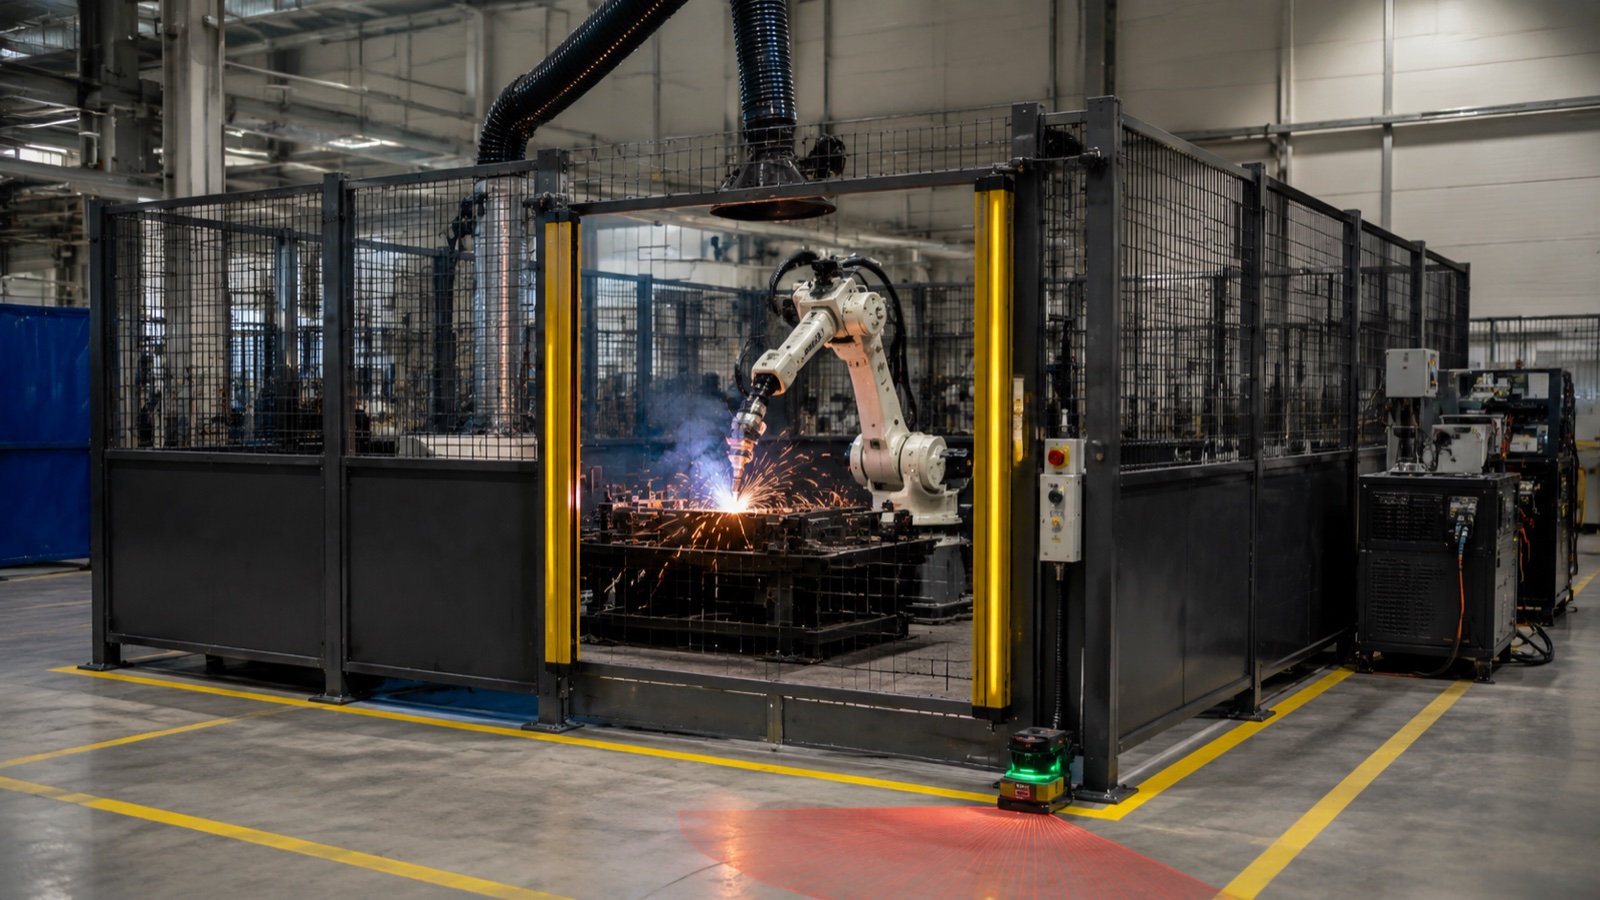
Các quy trình an toàn hàn robot vào năm 2026 dựa trên bốn lớp: tiêu chuẩn quốc tế (ISO 10218-1/2:2025, ISO/TS 15066, IEC 62046:2018), quy định khu vực (Quy định về máy móc CE 2023/1230 tại EU, OSHA và ANSI RIA R15.06 tại Mỹ, GB 11291.1 tại Trung Quốc), kiểm soát thiết kế dây chuyền (bảo vệ cố định, màn chắn ánh sáng, máy quét khu vực, điều khiển bằng hai tay) và kiểm soát quy trình (PLC đạt chuẩn an toàn, kiến trúc dừng khẩn cấp, giám sát tốc độ an toàn). Theo báo cáo World Robotics 2025 của Liên đoàn Robot Quốc tế (IFR), hàn chiếm khoảng 35% tổng số lượng robot công nghiệp được lắp đặt trên toàn cầu. Với hơn 500,000 robot mới được xuất xưởng hàng năm, chi phí của một dây chuyền không tuân thủ quy định (thương tích, thời gian ngừng hoạt động, mất quyền tiếp cận thị trường) không phải là lý thuyết suông. Hướng dẫn này giải thích từng lớp với các tiêu chuẩn quản lý, các thành phần cần thiết và các bước tuân thủ.
Để nhận báo giá EVST tùy chỉnh cho các cấu hình được thảo luận bên dưới: email
sales@evsrobot.com or
WhatsApp / WeChat +86 193 8162 6253.
An toàn trong hàn robot là gì?
An toàn hàn robot là một tập hợp các biện pháp kiểm soát kỹ thuật, các biện pháp tuân thủ tiêu chuẩn và các quy trình vận hành được cấu trúc nhằm ngăn ngừa thương tích, thiệt hại tài sản và vi phạm quy định trong các dây chuyền hàn tự động. Nó bao gồm bốn loại nguy hiểm riêng biệt đặc thù của môi trường hàn: nguy hiểm cơ học từ chuyển động của robot (điểm kẹp, nghiền nát, va đập), nguy hiểm hồ quang (tia UV, tia hồng ngoại, tia chớp hồ quang), nguy hiểm hóa học (khói hàn, sự dịch chuyển khí bảo vệ, ozone) và nguy hiểm nhiệt và cháy (bắn tóe, phôi nóng, bề mặt dễ cháy).
Ngành này dựa trên hai hệ thống quy định song song: các tiêu chuẩn an toàn dành riêng cho robot (bộ tiêu chuẩn ISO 10218, ANSI RIA R15.06, IEC 62046) và các tiêu chuẩn về môi trường hàn (NFPA 51B về phòng cháy chữa cháy, AWS Z49.1 về an toàn hàn, giới hạn phơi nhiễm khói của NIOSH). Một hệ thống hàn robot tuân thủ tiêu chuẩn sẽ đáp ứng đồng thời cả hai hệ thống này vì tiêu chuẩn về robot đơn thuần không bao gồm các nguy cơ do hồ quang điện hoặc khói, và tiêu chuẩn về môi trường hàn đơn thuần không quy định về điều khiển chuyển động hoặc bảo vệ robot.
Trên thực tế, việc tuân thủ không đạt được tại một thời điểm duy nhất. Một hệ thống đáp ứng tất cả các tiêu chuẩn hiện hành khi vận hành có thể không còn tuân thủ nếu chương trình robot được sửa đổi để tăng tốc độ, nếu máy quét an toàn được di dời hoặc nếu dụng cụ mới làm thay đổi phạm vi hoạt động của robot. Giám sát liên tục và quy trình quản lý thay đổi được xác định rõ ràng là một phần của ý nghĩa "an toàn hàn robot" trong vận hành thực tế, chứ không chỉ tại thời điểm lắp đặt.
Để có cái nhìn tổng quan hơn về thiết kế dây chuyền hàn robot, hãy xem phần tiếp theo. Hướng dẫn lập danh sách kiểm tra bố trí dây chuyền hàn robot (2026) và Cẩm nang toàn diện về hàn robot (2026).
Cấu trúc an toàn 4 lớp cho hàn robot
Thay vì coi an toàn hàn robot như một danh sách kiểm tra duy nhất, các nhà tích hợp giàu kinh nghiệm cấu trúc việc tuân thủ thành bốn lớp phụ thuộc lẫn nhau. Mỗi lớp thiết lập các điều kiện giới hạn cho lớp bên dưới nó.
- Lớp 1, Tiêu chuẩn Quốc tế: ISO 10218-1:2025, ISO 10218-2:2025, ISO/TS 15066, IEC 62046:2018. Các tiêu chuẩn này quy định các yêu cầu an toàn cơ bản cho robot, hệ thống, hoạt động cộng tác và thiết bị cảm biến sự hiện diện.
- Lớp 2, Quy định khu vực: Quy định về máy móc CE 2023/1230 (EU), OSHA 29 CFR Tiểu phần O + ANSI RIA R15.06 (Mỹ), GB 11291.1-2011 (Trung Quốc). Các quy định này xác định điều kiện tiếp cận thị trường và cơ chế thực thi.
- Lớp 3, Kiểm soát an toàn thiết kế tế bào: Các thiết bị phần cứng vật lý và cảm biến điện tạo ra các vùng bảo vệ xung quanh robot (hàng rào cố định, màn chắn ánh sáng, máy quét khu vực, điều khiển bằng hai tay, thảm an toàn và khóa liên động cửa).
- Lớp 4, Kiểm soát an toàn quy trình: Các chức năng an toàn phần mềm và điện tử được tích hợp trong hệ thống điều khiển (PLC đạt tiêu chuẩn an toàn, các loại mạch dừng khẩn cấp, giám sát tốc độ an toàn, chức năng vùng an toàn và chế độ điều khiển bằng tay).
Những sai sót ở Lớp 1 hoặc 2 tạo ra trách nhiệm pháp lý và rủi ro thị trường. Những sai sót ở Lớp 3 hoặc 4 tạo ra rủi ro thương tích trực tiếp. Một chương trình an toàn hiệu quả phải giải quyết cả bốn lớp; việc xử lý chúng một cách riêng lẻ sẽ tạo ra những lỗ hổng. Các phần bên dưới sẽ trình bày chi tiết từng lớp.
Lớp 1: Tiêu chuẩn quốc tế về an toàn hàn robot
ISO 10218-1:2025, Chức năng an toàn vốn có của robot
Tiêu chuẩn ISO 10218-1 quy định đối với nhà sản xuất robot. Phiên bản sửa đổi năm 2025 (ISO 10218-1:2025, do Tổ chức Tiêu chuẩn hóa Quốc tế ban hành) đặt ra các yêu cầu về thiết kế cơ khí của cánh tay robot, kiến trúc hệ thống điều khiển, chức năng dừng (dừng loại 0, 1 và 2), giám sát tốc độ và lực, và tài liệu được cung cấp kèm theo robot. Đối với các ứng dụng hàn, các yêu cầu quan trọng nhất bao gồm: khả năng của robot thực hiện dừng loại 0 (tắt nguồn) trong phạm vi khoảng cách dừng xác định, sự sẵn có của tín hiệu đầu ra tốc độ được giám sát để giao tiếp an toàn với PLC của hệ thống, và việc cung cấp giao diện I/O an toàn cho các thiết bị bảo vệ bên ngoài.
Các nhà sản xuất thiết bị gốc (OEM) robot (bao gồm FANUC, KUKA, Yaskawa và ESTUN trong số các nhà cung cấp lâu năm, và các nhà sản xuất mới được chứng nhận như EVST, công ty sở hữu chứng nhận bên thứ ba CE, SGS và TUV cho các dòng robot hàn của mình) phải chứng nhận sản phẩm của họ theo tiêu chuẩn ISO 10218-1 trước khi đưa ra thị trường tại hầu hết các khu vực pháp lý được quản lý chặt chẽ. Bản cập nhật năm 2025 đưa ra các yêu cầu chặt chẽ hơn về chức năng hợp tác và phù hợp chặt chẽ với tiêu chuẩn ISO/TS 15066:2025.
ISO.org: Bộ tiêu chuẩn ISO 10218
ISO 10218-2:2025, An toàn hệ thống và tích hợp robot
Tiêu chuẩn ISO 10218-2 quy định cho cả nhà tích hợp và người dùng cuối. Tiêu chuẩn này quy định cách thiết kế, lắp đặt và vận hành một hệ thống robot (robot cộng với dụng cụ, thiết bị bảo vệ, bộ định vị và phần mềm điều khiển) như một hệ thống hoàn chỉnh. Phiên bản sửa đổi năm 2025 đã tích hợp phần lớn các yêu cầu vận hành cộng tác của ISO/TS 15066, biến ISO 10218-2:2025 trở thành tài liệu tham khảo chính cho bất kỳ hệ thống hàn nào sử dụng chế độ giám sát tốc độ và khoảng cách, giới hạn công suất và lực, hoặc chế độ dẫn hướng bằng tay. Các yêu cầu bao gồm: đánh giá rủi ro được ghi nhận theo ISO 12100, thiết kế các bộ phận liên quan đến an toàn của hệ thống điều khiển đạt ít nhất Mức hiệu suất d (ISO 13849-1) hoặc SIL 2 (IEC 62061), và thử nghiệm chức năng của từng chức năng an toàn trước khi nghiệm thu.
ISO/TS 15066:2025, Vận hành robot cộng tác
Tiêu chuẩn ISO/TS 15066 là quy chuẩn kỹ thuật điều chỉnh hoạt động của robot trong không gian làm việc cộng tác, nơi con người và robot có thể cùng chia sẻ không gian. Đối với hàn, tiêu chuẩn này chủ yếu áp dụng cho các ô hàn cộng tác không có hàng rào, nơi người vận hành nạp các chi tiết trong khi robot thực hiện các mối hàn ngắn ở gần đó. Tiêu chuẩn này định nghĩa bốn loại hoạt động cộng tác: dừng được giám sát theo tiêu chuẩn an toàn, dẫn hướng bằng tay, giám sát tốc độ và khoảng cách (SSM), và giới hạn công suất và lực (PFL). Đối với các ô hàn, SSM là chế độ được áp dụng phổ biến nhất: robot giảm tốc độ hoặc dừng lại khi khoảng cách đo được của người vận hành giảm xuống dưới ngưỡng xác định, được tính toán từ tốc độ của robot, thời gian dừng và biên độ phản ứng của con người. Xem thêm bài viết chuyên dụng về... Robot cộng tác chống cháy nổ dành cho môi trường hàn nguy hiểm Đối với các ứng dụng mà môi trường hàn tự nó đặt ra các yêu cầu phân loại bổ sung.
IEC 62046:2018, Thiết bị an toàn cảm biến hiện diện
Tiêu chuẩn IEC 62046:2018, do Ủy ban Kỹ thuật Điện quốc tế (IEC) ban hành, quy định các yêu cầu về hiệu suất đối với thiết bị bảo hộ nhạy điện (ESPE) được sử dụng làm thiết bị bảo vệ trên máy móc, bao gồm cả các buồng hàn robot. Màn chắn ánh sáng, máy quét khu vực và máy quét laser an toàn được sử dụng trong khu vực xung quanh buồng hàn robot phải đáp ứng tiêu chuẩn IEC 62046:2018 để được coi là thiết bị an toàn. Tiêu chuẩn này quy định thời gian phản hồi, khả năng phát hiện (độ nhạy tối thiểu của vật thể), khả năng chống chịu môi trường và các yêu cầu tự giám sát. Trên buồng hàn, điều này đặc biệt quan trọng vì tia lửa hàn, khói và hơi hàn có thể làm suy giảm các cảm biến quang học; các thiết bị tuân thủ IEC 62046 phải duy trì chức năng phát hiện của chúng khi có mức độ ô nhiễm điển hình của môi trường hàn.
Tài liệu tham khảo tiêu chuẩn IEC 62046:2018: Danh mục chính thức của IEC.
Lớp 2: Quy định khu vực về an toàn hàn robot
Dấu CE và Quy định về máy móc của EU 2023/1230
Tại Liên minh Châu Âu, các hệ thống hàn robot là máy móc thuộc phạm vi của Quy định về Máy móc 2023/1230/EU, thay thế Chỉ thị về Máy móc 2006/42/EC và trở thành bắt buộc đối với các sản phẩm mới được đưa ra thị trường từ ngày 20 tháng 1 năm 2027. Là một quy định (không phải chỉ thị), nó được áp dụng thống nhất trên tất cả các quốc gia thành viên EU mà không cần chuyển đổi luật quốc gia. Các yêu cầu đối với một hệ thống hàn robot được đánh dấu CE bao gồm: đánh giá rủi ro theo tiêu chuẩn ISO 12100, tuân thủ các tiêu chuẩn hài hòa EN ISO 10218-1/2 và EN IEC 62046, hồ sơ kỹ thuật đầy đủ và Tuyên bố phù hợp của EU đã được ký kết. Quy định năm 2023 bổ sung các yêu cầu về an ninh mạng cho máy móc kết nối và các yêu cầu mở rộng cho hệ thống điều khiển máy móc dựa trên trí tuệ nhân tạo (AI). Cả hai đều liên quan đến các hệ thống hàn hiện đại với tính năng theo dõi đường hàn bằng hình ảnh hoặc giám sát chất lượng hỗ trợ bởi AI.
Tiêu chuẩn OSHA và ANSI/RIA R15.06 tại Hoa Kỳ
Tại Hoa Kỳ, an toàn hàn robot được quy định bởi OSHA 29 CFR Phần 1910 Tiểu phần O (Máy móc và Bảo vệ Máy móc) và, đối với các yêu cầu cụ thể về robot, ANSI/RIA R15.06-2012, Tiêu chuẩn Quốc gia Hoa Kỳ về Robot Công nghiệp và Hệ thống Robot — Yêu cầu An toàn. ANSI/RIA R15.06 là một tiêu chuẩn đồng thuận được phát triển bởi Hiệp hội Công nghiệp Robot (RIA) và được áp dụng rộng rãi như tài liệu tham khảo kỹ thuật cho thiết kế ô robot trong sản xuất tại Hoa Kỳ. Mặc dù các tiêu chuẩn ANSI về mặt kỹ thuật là tự nguyện, nhưng việc thực thi của OSHA thường xuyên viện dẫn việc không tuân thủ ANSI R15.06 như bằng chứng về mối nguy hiểm được công nhận theo Điều khoản Trách nhiệm Chung (Mục 5(a)(1)). Đối với các ô hàn, AWS Z49.1 (An toàn trong Hàn, Cắt và các Quy trình Liên quan) được áp dụng cùng với R15.06 đối với các mối nguy hiểm cụ thể liên quan đến hồ quang.
OSHA.gov: Tiêu chuẩn an toàn cho robot và máy móc | Tham chiếu tiêu chuẩn chính thức ANSI/RIA R15.06.
Tiêu chuẩn GB 11291.1-2011 tại Trung Quốc
Tại Trung Quốc, an toàn robot công nghiệp được quy định bởi tiêu chuẩn GB 11291.1-2011 (Robot và thiết bị robot, Yêu cầu an toàn đối với robot công nghiệp, Phần 1: Robot) và GB 11291.2-2013 (Phần 2: Hệ thống và tích hợp robot), là các phiên bản chuyển thể trực tiếp của Trung Quốc từ tiêu chuẩn ISO 10218-1 và ISO 10218-2. Các nhà sản xuất và tích hợp robot trong nước cung cấp hệ thống hàn tại Trung Quốc phải tuân thủ các tiêu chuẩn GB này. Các nhà cung cấp hướng đến xuất khẩu còn theo đuổi chứng nhận CE và TUV để đồng thời phục vụ thị trường châu Âu và toàn cầu.
Lớp 3: Thiết kế mạch điều khiển an toàn cho robot hàn
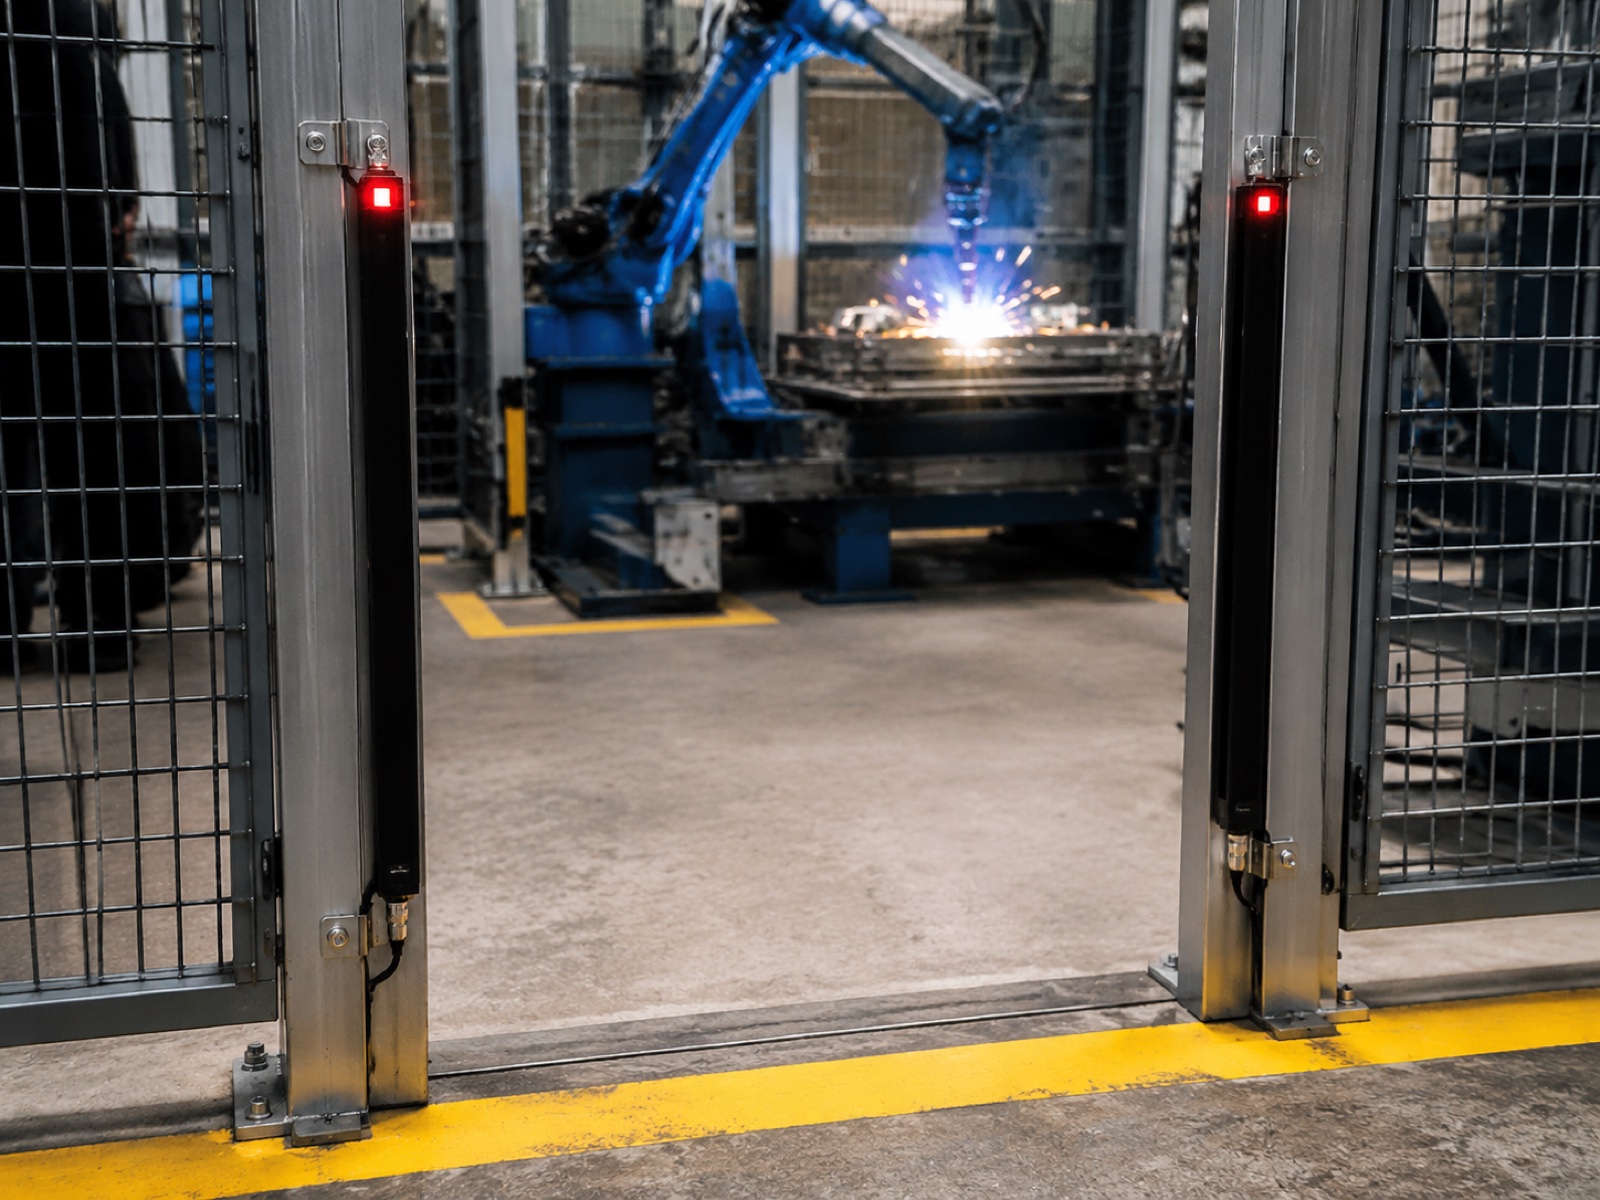
Các yếu tố điều khiển thiết kế ô hàn là các phần tử phần cứng vật lý và quang điện tử tạo ra ranh giới an toàn giữa chuyển động của robot và sự tiếp cận của con người. Mỗi loại thiết bị có một hạng mục hiệu suất được xác định (theo ISO 13849-1) và một lĩnh vực ứng dụng cụ thể trong một ô hàn.
Bảo vệ cố định (Bảo vệ loại 4)
Hệ thống bảo vệ vật lý cố định (tấm lưới thép, khung hàn hoặc vỏ bọc bằng tấm kim loại đặc) cung cấp mức độ bảo vệ cơ học cao nhất và không yêu cầu chức năng điện tử để duy trì chức năng an toàn. Đối với các dây chuyền hàn công nghiệp thông thường sử dụng robot tốc độ cao, tải trọng lớn (từ 6 kg đến 200 kg), hệ thống bảo vệ chu vi cố định là tiêu chuẩn cơ bản. Các tấm chắn phải được thiết kế sao cho không có khe hở nào cho phép tay hoặc ngón tay tiếp cận vùng nguy hiểm theo bảng khoảng cách an toàn EN ISO 13857:2019. Các tấm chắn cố định cần dụng cụ để tháo gỡ; chúng không thể được mở mà không cần tắt dây chuyền. Đối với các dây chuyền hàn, các tấm chắn cũng đóng vai trò như tấm chắn tia lửa và màn chắn tia cực tím.
Màn chắn ánh sáng (IEC 61496-1 / IEC 62046)
Màn chắn ánh sáng (thiết bị an toàn quang điện tử, OESPE) là thiết bị kiểm soát truy cập tiêu chuẩn tại cửa ra vào chính của buồng robot. Chúng tạo ra một ma trận các chùm tia hồng ngoại; bất kỳ sự gián đoạn nào cũng kích hoạt dừng an toàn. Tiêu chuẩn IEC 61496-1 quy định về bản thân thiết bị màn chắn ánh sáng; tiêu chuẩn IEC 62046:2018 quy định về ứng dụng của nó như một biện pháp bảo vệ cho buồng robot. Màn chắn ánh sáng được phân loại theo loại: Loại 2 (tự kiểm tra, phù hợp với các ứng dụng rủi ro thấp) và Loại 4 (loại hiệu suất cao nhất, cần thiết cho nhiệm vụ an toàn trực tiếp trên buồng robot công nghiệp). Trên buồng hàn, màn chắn ánh sáng Loại 4 là tiêu chuẩn tại cổng ra vào của người vận hành. Các yêu cầu lắp đặt chính bao gồm: khoảng cách an toàn chính xác được tính toán từ thời gian dừng của robot và thời gian phản hồi của màn chắn, chiều cao lắp đặt đủ để ngăn chặn việc đi chui bên dưới và bảo vệ chống lại sự kích hoạt không mong muốn từ tia bắn hàn (thường được giải quyết bằng cách đặt màn chắn phía sau tấm chắn tia bắn hoặc sử dụng chức năng che chắn trên các chùm tia phía dưới).
Để so sánh chi tiết các ứng dụng của màn chắn ánh sáng và máy quét vùng, hãy xem phần [tham khảo]. Hướng dẫn về tiêu chuẩn an toàn robot công nghiệp.
Máy quét khu vực (Máy quét laser an toàn)
Máy quét laser an toàn chiếu một mặt phẳng laser ngang hoặc dọc và lập bản đồ vùng bảo vệ theo thời gian thực. Chúng là thiết bị bảo vệ được ưu tiên cho các ô hàn cobot không có hàng rào và các ô lai ghép, nơi đường tiếp cận của người vận hành không cố định vào một cổng duy nhất. Máy quét có thể xác định nhiều vùng đồng tâm: vùng cảnh báo (làm chậm robot xuống tốc độ an toàn) và vùng dừng (dừng chuyển động của robot). Phản hồi theo từng cấp độ này hỗ trợ giám sát tốc độ và khoảng cách theo tiêu chuẩn ISO/TS 15066. Máy quét phải đạt tiêu chuẩn IEC 62046:2018 và PFHD (xác suất hỏng hóc phần cứng nguy hiểm mỗi giờ) của nó phải đóng góp vào tính toán Mức độ Toàn vẹn An toàn hoặc Mức độ Hiệu suất tổng thể của ô. Đối với các ứng dụng hàn, xếp hạng bảo vệ vỏ bọc (tối thiểu IP65) và khả năng chống nhiễu khói hàn là các tiêu chí lựa chọn cùng với việc tuân thủ tiêu chuẩn an toàn.
Điều khiển bằng hai tay, thảm an toàn và khóa liên động cửa.
Các thiết bị điều khiển hai tay (tuân thủ tiêu chuẩn ISO 13851) được sử dụng trong các hoạt động hàn thủ công và các dây chuyền sản xuất kết hợp, nơi con người khởi động chuỗi chuyển động của robot. Chúng yêu cầu thao tác đồng thời bằng cả hai tay, ngăn chặn việc vận hành bằng một tay trong dây chuyền. Thảm an toàn (công tắc sàn cảm biến áp lực) phát hiện sự hiện diện của người vận hành bằng cách tiếp xúc với sàn và được sử dụng trong các dây chuyền mà việc quét trên cao hoặc quét xung quanh không khả thi. Khóa liên động cửa (công tắc an toàn từ tính được mã hóa hoặc khóa liên động bằng nam châm điện theo tiêu chuẩn ISO 14119) đảm bảo rằng cửa ra vào dây chuyền không thể mở khi robot đang di chuyển. Đối với dây chuyền hàn, công tắc khóa liên động phải được xếp hạng Loại 3 hoặc Loại 4 theo tiêu chuẩn ISO 13849-1 để phù hợp với loại mạch dừng khẩn cấp của robot.
Lớp 4: Hệ thống điều khiển an toàn quy trình (PLC, nút dừng khẩn cấp và chức năng tốc độ an toàn)
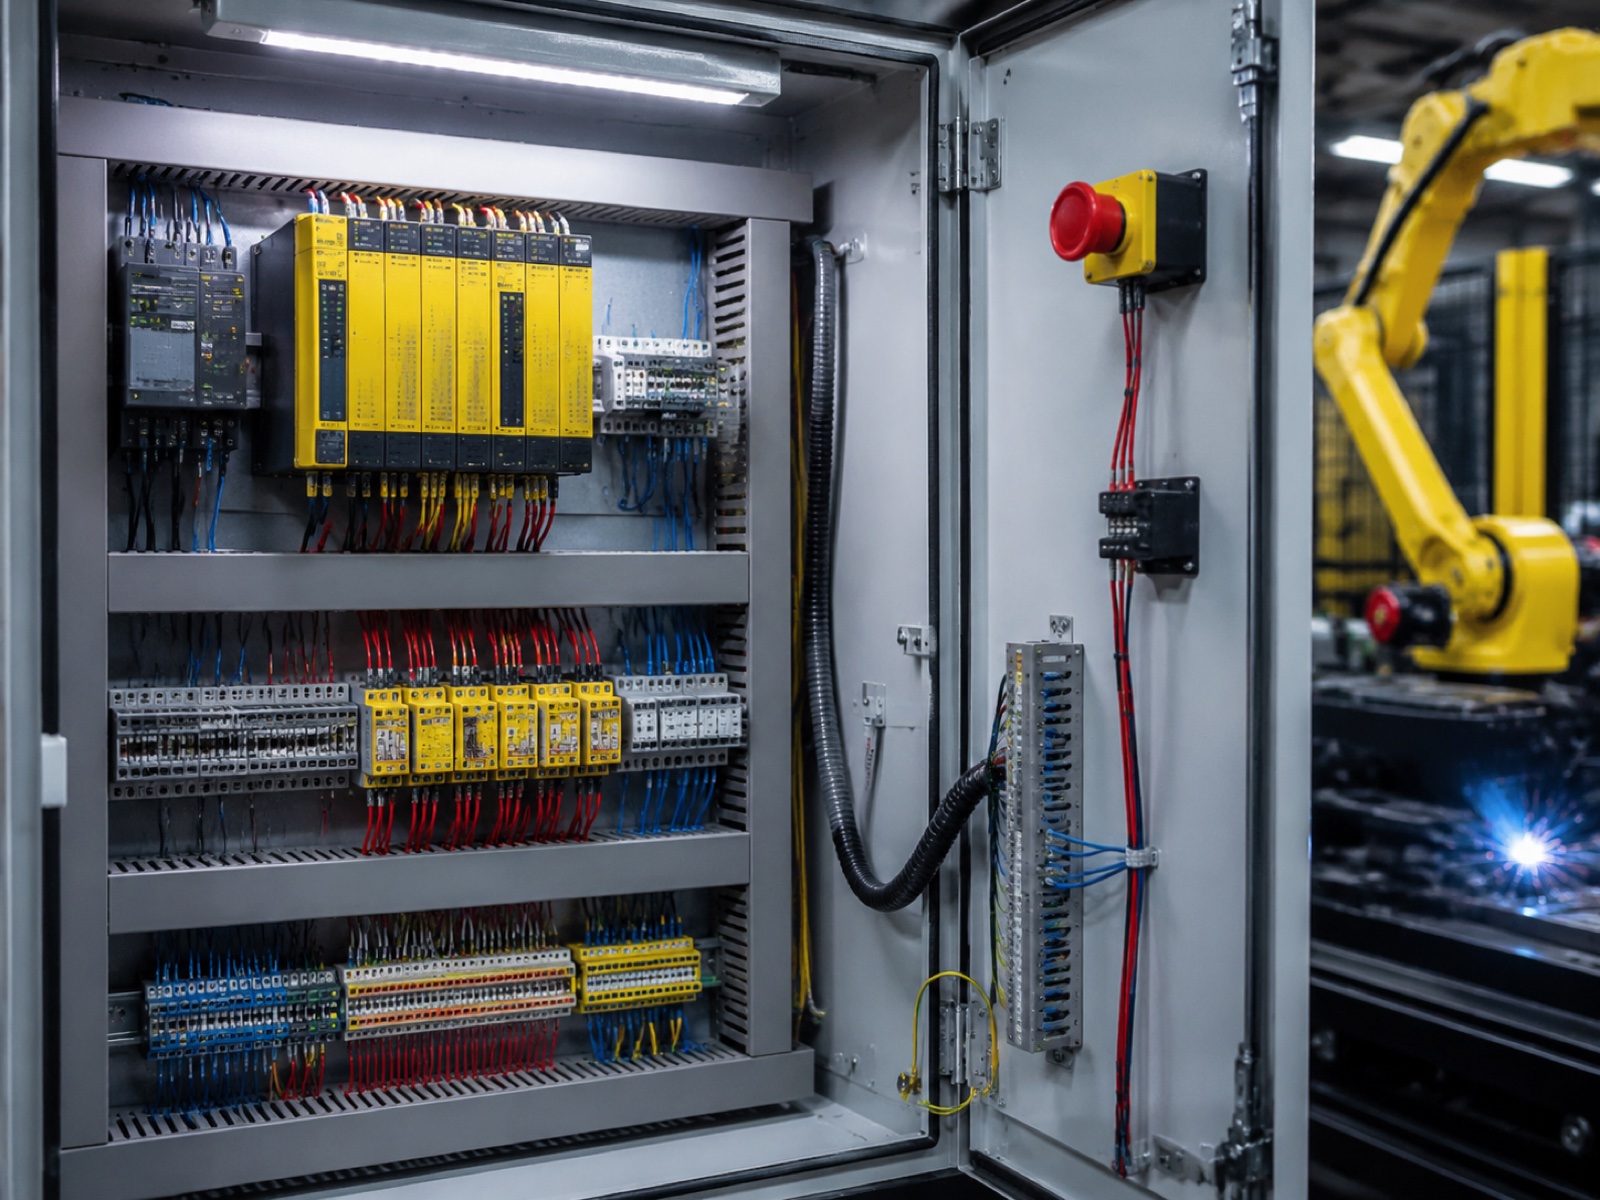
Các biện pháp kiểm soát an toàn quy trình được tích hợp trong hệ thống điều khiển và chi phối hành vi của robot khi xảy ra sự cố an toàn. Khác với các biện pháp bảo vệ vật lý, các biện pháp kiểm soát này là phần mềm và điện tử; thiết kế của chúng phải được kiểm chứng chính thức để chứng minh mức độ an toàn cần thiết.
PLC đạt tiêu chuẩn an toàn (SIL 2-3 / Mức hiệu năng de)
Bộ điều khiển logic lập trình (PLC) an toàn (PLC an toàn) thực hiện các chức năng an toàn của cụm robot: giám sát tín hiệu đầu vào từ các thiết bị an toàn (màn chắn ánh sáng, máy quét, khóa liên động), gửi lệnh dừng đến robot và nguồn điện hàn, và duy trì trạng thái an toàn cho đến khi người vận hành thực hiện thiết lập lại. Tiêu chuẩn ISO 13849-1:2023 định nghĩa các Mức Hiệu suất (PL a đến e) cho các chức năng an toàn; hầu hết các chức năng an toàn của cụm robot công nghiệp phải đạt PL d (tương ứng với SIL 2 theo IEC 62061) hoặc PL e (SIL 3). Trên thực tế, các nhà sản xuất robot lớn tích hợp bộ điều khiển an toàn được chứng nhận vào tủ robot; nhà tích hợp cụm robot bổ sung thêm một PLC an toàn hoặc mô-đun rơle an toàn riêng biệt để quản lý các khóa liên động rộng hơn của cụm. Các dòng robot hàn công nghiệp của EVST bao gồm các đầu ra chức năng an toàn được tích hợp sẵn tại nhà máy, tương thích với PLC an toàn của bên thứ ba, hỗ trợ các quy trình tích hợp được chứng nhận TUV được sử dụng bởi các nhà tích hợp hệ thống châu Âu.
Các loại mạch dừng khẩn cấp (Loại 0, 1 và 2)
Các mạch dừng khẩn cấp (dừng điện tử) trên các hệ thống hàn robot được phân loại theo tiêu chuẩn IEC 60204-1 dựa trên cơ chế dừng của chúng:
- Hạng mục 0 (Dừng không kiểm soát): Nguồn điện được ngắt ngay lập tức khỏi động cơ. Robot giảm tốc do trọng lực/quán tính. Được sử dụng trong trường hợp robot phải dừng lại bất kể vị trí nào.
- Hạng mục 1 (Dừng có kiểm soát): Robot giảm tốc và dừng hẳn dưới sự điều khiển của động cơ servo, sau đó nguồn điện bị ngắt. Phương pháp này được sử dụng trong trường hợp việc dừng đột ngột không kiểm soát có thể gây ra các nguy hiểm thứ cấp (ví dụ: vật nặng rơi xuống).
- Loại 2 (Dừng có kiểm soát, vẫn giữ nguồn điện): Robot giảm tốc độ cho đến khi dừng hẳn và giữ nguyên vị trí trong khi vẫn duy trì lực đẩy. Được sử dụng trong các ô làm việc cộng tác, nơi robot phải giữ nguyên vị trí để thao tác bằng tay đưa robot quay trở lại.
Đối với hầu hết các hệ thống hàn robot, hệ thống bảo vệ chu vi sẽ kích hoạt chế độ dừng Loại 1 (giảm tốc có kiểm soát trước khi tắt nguồn) để ngăn chuyển động không kiểm soát của mỏ hàn có thể bắn kim loại nóng chảy. Nút dừng khẩn cấp thủ công thường kích hoạt chế độ Loại 0 để đạt tốc độ phản hồi tối đa.
Giám sát tốc độ an toàn, khu vực an toàn và hướng dẫn bằng tay
Các bộ điều khiển robot hiện đại đạt tiêu chuẩn an toàn cung cấp các chức năng an toàn phần mềm được chứng nhận bên cạnh các khóa liên động phần cứng. Chức năng giám sát tốc độ an toàn giới hạn vận tốc điểm trung tâm công cụ (TCP) của robot ở mức tối đa được xác định khi có người vận hành trong vùng được giám sát, cho phép thực hiện các hoạt động xếp dỡ cộng tác mà không cần tắt hoàn toàn. Chức năng vùng an toàn xác định các ranh giới 3D ảo trong không gian làm việc của robot; nếu TCP cố gắng vượt qua ranh giới, bộ điều khiển sẽ tạo ra một điểm dừng an toàn trước khi robot đạt đến mép vùng. Chế độ dẫn hướng bằng tay cho phép người vận hành di chuyển cánh tay robot bằng tay thông qua tay cầm lập trình trong khi bộ điều khiển an toàn giám sát lực và tốc độ, cho phép lập trình và thiết lập mà không cần tắt hoàn toàn nguồn điện. Các chức năng an toàn phần mềm này phải được chứng nhận độc lập (thường là TUV hoặc Bureau Veritas) và phải được xác thực trong quá trình vận hành thử nghiệm thông qua thử nghiệm lỗi bắt buộc theo yêu cầu của Phụ lục ISO 10218-2:2025.
Các loại kiến trúc an toàn cho buồng hàn
Kiến trúc an toàn của buồng hàn robot không phải là một khuôn mẫu chung cho tất cả. Bốn cấu hình phổ biến mỗi cấu hình có một bộ tiêu chuẩn, kích thước và khoảng cách an toàn với người vận hành khác nhau.
| Kiến trúc | Loại robot | Tiêu chuẩn chính | Dấu chân | Khoảng cách của người vận hành | Mức giá (USD) |
|---|---|---|---|---|---|
| Phòng giam truyền thống có hàng rào | Công nghiệp (6-200 kg) | ISO 10218-1/2, IEC 62046, ISO 13849-1 | Kích thước lớn (có thêm hàng rào bảo vệ với chu vi 1.5-3 m) | Không có gì xảy ra trong quá trình hoạt động. | 80 đến 250+ |
| Ô robot cộng tác không rào chắn | Hợp tác (3-20 kg) | ISO/TS 15066, ISO 10218-2:2025, IEC 62046 | Nhỏ gọn (máy quét khu vực xác định vùng) | Cho phép bốc dỡ hàng hóa liền kề | 35k đến 90k |
| Tế bào màn chắn laser lai | Công nghiệp + máy quét khu vực + màn chắn ánh sáng | ISO 10218-1/2, IEC 61496-1, IEC 62046 | Hàng rào rút gọn so với hàng rào đầy đủ | Chỉ được phép vào bằng cổng kiểm soát. | 120k đến 300k |
| Hàn robot di động | Robot cộng tác trên AMR hoặc đường ray tuyến tính | ISO 10218-1/2, ISO 15066, ISO 3691-4 (AMR) | Biến đổi (không gian làm việc động) | Được giám sát thông qua máy quét động | 80k đến 200k |
Mô hình tế bào hàn truyền thống có rào chắn vẫn chiếm ưu thế trong các ứng dụng sản xuất ô tô và kết cấu thép quy mô lớn, nơi dung sai về thời gian chu kỳ và chất lượng mối hàn không cho phép dừng lại do sự do dự của người vận hành khi ở gần vật hàn. Các tế bào hàn cộng tác không có rào chắn là phân khúc phát triển nhanh nhất, được thúc đẩy bởi sự áp dụng của các doanh nghiệp vừa và nhỏ (SME) và tình trạng thiếu thợ hàn được Hiệp hội Hàn Hoa Kỳ (AWS) ghi nhận. Theo Báo cáo Triển vọng Thiếu hụt Thợ hàn của AWS, Hoa Kỳ dự kiến sẽ thiếu hơn 330,000 thợ hàn đủ tiêu chuẩn vào năm 2028, và hàn cộng tác với kiến trúc an toàn hợp tác trực tiếp giải quyết khoảng trống này. Để biết thêm thông tin về kiến trúc tế bào an toàn hàn cộng tác, hãy xem [liên kết]. Hướng dẫn hàn robot MIG, TIG và Laser.
Các mối nguy hiểm đặc thù của việc hàn trong các buồng hàn robot
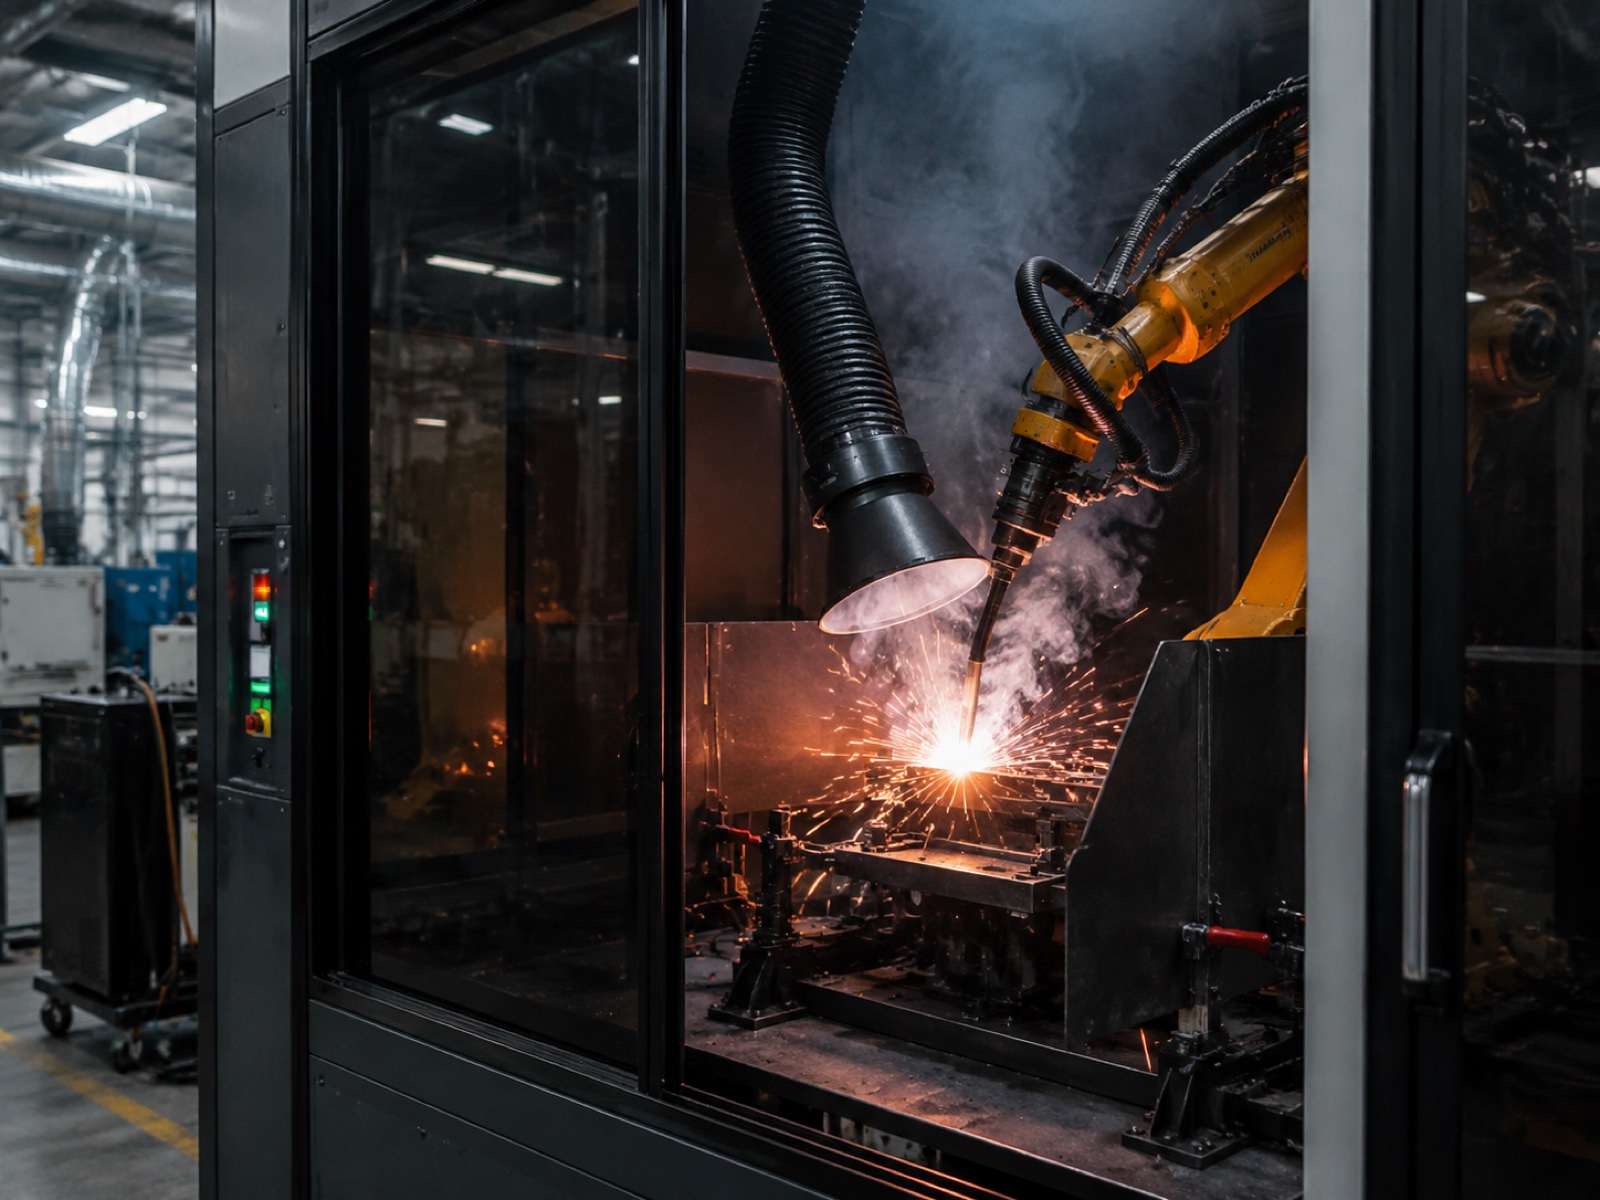
Các mối nguy hiểm do chuyển động của robot được quy định trong tiêu chuẩn ISO 10218. Các mối nguy hiểm trong quá trình hàn cần được xử lý riêng biệt và song song. Trên thực tế, việc đánh giá rủi ro cho một hệ thống hàn robot chỉ tham chiếu đến ISO 10218 mà bỏ qua các mối nguy hiểm do hồ quang và hóa chất sẽ không đáp ứng yêu cầu của tiêu chuẩn ISO 12100 về việc xác định tất cả các mối nguy hiểm đáng kể liên quan đến máy móc.
Hiện tượng phóng điện hồ quang và bức xạ tia cực tím (Xếp hạng IP cho cáp điện)
Hồ quang sinh ra trong hàn MIG hoặc TIG phát ra bức xạ tia cực tím và tia hồng ngoại mạnh. Tiếp xúc với tia UV không được che chắn ở khoảng cách hồ quang hàn có thể gây ra viêm giác mạc do tia cực tím (photokeratitis) trong vòng vài giây. Đối với các hệ thống robot cộng tác, bộ điều khiển robot, bộ truyền động servo và hệ thống cáp PLC an toàn phải được đánh giá phù hợp với môi trường hồ quang: cáp được đặt trong ống dẫn, đầu nối có xếp hạng IP phù hợp (thường là IP65 tối thiểu cho các thành phần nằm trong vùng hồ quang), và các tấm chắn tia cực tím che chắn toàn bộ tầm nhìn của người vận hành đến hồ quang. Tấm chắn cố định có chức năng kép như một màn chắn tia cực tím; các hệ thống robot cộng tác không có hàng rào yêu cầu rèm hoặc màn chắn chống tia cực tím ở tất cả các mặt mở hướng về khu vực người vận hành. AWS Z49.1 và AWS Hướng dẫn an toàn đưa ra các yêu cầu cụ thể về độ tối của lưới hàn.
Nguy cơ từ khói và khí độc (Giới hạn phơi nhiễm theo NIOSH)
Hàn robot tạo ra khói với tốc độ từ 0.1 đến 0.8 gam mỗi phút tùy thuộc vào quy trình, loại dây hàn và cường độ dòng điện. Khói crom hóa trị sáu (Cr(VI)) từ quá trình hàn MIG thép không gỉ được IARC phân loại là chất gây ung thư nhóm 1. NIOSH (Viện An toàn và Sức khỏe Nghề nghiệp Quốc gia) đặt ra giới hạn phơi nhiễm khuyến nghị (REL) cho khói hàn ở mức 1 mg/m³ (trung bình theo thời gian 8 giờ) và một giới hạn phơi nhiễm riêng biệt là 0.2 µg/m³ cho Cr(VI). Các buồng hàn robot phải bao gồm hệ thống hút khói tại nguồn: vòi phun hút gắn trên mỏ hàn, chụp hút phía trên hoặc robot hút khói chuyên dụng, có kích thước phù hợp để duy trì nồng độ dưới giới hạn phơi nhiễm nghề nghiệp (OEL) của NIOSH hoặc địa phương. Giới hạn phơi nhiễm nghề nghiệp (PEL) của OSHA đối với tổng lượng khói hàn là 5 mg/m³ (trung bình theo thời gian 8 giờ); nhiều quốc gia thành viên EU áp dụng giới hạn phơi nhiễm thấp hơn của NIOSH.
Tia lửa bắn tóe, nguy cơ nhiệt và hỏa hoạn (NFPA 51B)
Tia lửa hàn tạo ra hai mối nguy hiểm trong một buồng robot: sự bắt lửa thứ cấp của các vật liệu dễ cháy và hư hỏng các bộ phận quan trọng về an toàn, bao gồm cáp, máy quét và màn chắn ánh sáng. Tiêu chuẩn NFPA 51B (Tiêu chuẩn về phòng cháy chữa cháy trong quá trình hàn, cắt và các công việc nóng khác) yêu cầu khoảng cách tối thiểu 10 mét giữa vật liệu dễ cháy và điểm hàn hoặc sử dụng các rào chắn chống cháy. Trong một buồng robot, tấm chắn tia lửa (các tấm chắn kim loại được đặt giữa điểm hàn và chu vi của buồng) bảo vệ các thiết bị an toàn khỏi tia lửa hàn và giảm nguy cơ bắt lửa thứ cấp. Tia lửa hàn rơi vào hệ thống quang học của máy quét an toàn có thể khiến thiết bị ngừng hoạt động (chế độ an toàn) hoặc, trong trường hợp xấu nhất đối với các thiết bị cũ không tự giám sát, gây ra lỗi nguy hiểm (vượt qua lỗi nhiễm bẩn). Máy quét tuân thủ tiêu chuẩn IEC 62046:2018 yêu cầu khả năng tự giám sát sự nhiễm bẩn có thể ảnh hưởng đến khả năng phát hiện; thiết kế buồng cũng nên quy định quy trình làm sạch hệ thống quang học của máy quét như một phần của lịch trình bảo trì phòng ngừa.
Phương pháp đánh giá rủi ro cho các dây chuyền hàn robot
Tiêu chuẩn ISO 12100:2010 (An toàn máy móc, Nguyên tắc chung về thiết kế, Đánh giá rủi ro và Giảm thiểu rủi ro) là tiêu chuẩn phương pháp luận bao quát, nằm trên tất cả các tiêu chuẩn cụ thể về robot và hàn. Tiêu chuẩn này định nghĩa một quy trình lặp đi lặp lại gồm ba bước: đánh giá rủi ro (nhận diện mối nguy hiểm, ước tính rủi ro, đánh giá rủi ro), giảm thiểu rủi ro (thiết kế an toàn vốn có, biện pháp bảo vệ, thông tin sử dụng) và lập tài liệu về rủi ro còn lại.
Biểu đồ rủi ro và HARA
Đối với các dây chuyền robot, việc đánh giá rủi ro thường sử dụng biểu đồ rủi ro (định tính, theo Phụ lục A của ISO 13849-1) hoặc ma trận Phân tích Mối nguy và Đánh giá Rủi ro (HARA) để xác định Mức độ Hiệu suất (PL) cần thiết cho mỗi chức năng an toàn. Các biến số trong biểu đồ rủi ro là: mức độ nghiêm trọng của thương tích (S1/S2), tần suất và thời gian tiếp xúc (F1/F2), và khả năng tránh được mối nguy (P1/P2). Hầu hết các mối nguy do chuyển động của robot trong dây chuyền hàn (nghiền nát, vướng víu) đều đạt điểm S2/F2/P1, dẫn đến PL d cần thiết cho chức năng an toàn bảo vệ chống lại mối nguy đó.
Các bộ phận liên quan đến an toàn của hệ thống điều khiển (SRP/CS)
Sau khi xác định Mức hiệu suất yêu cầu (PL) cho từng chức năng an toàn, nhà tích hợp phải thiết kế các bộ phận liên quan đến an toàn của hệ thống điều khiển (SRP/CS) để đạt được PL đó. Tiêu chuẩn ISO 13849-1:2023 cung cấp kiến trúc và phương pháp tính toán độ tin cậy của các thành phần. Một chức năng an toàn PL d thường yêu cầu kiến trúc hai kênh (Loại 3 hoặc Loại 4 theo ISO 13849-1) với khả năng giám sát chéo giữa các kênh. Xác suất xảy ra lỗi nguy hiểm mỗi giờ (PFHd) được tính toán phải thấp hơn ngưỡng quy định cho PL đã được chỉ định. Đối với một dây chuyền hàn hoàn chỉnh, phép tính này bao gồm PLC an toàn, màn chắn ánh sáng hoặc máy quét, chức năng dừng an toàn của robot và các công tắc khóa liên động trên tất cả các cửa ra vào.
Dựa trên kinh nghiệm vận hành thực tế với các hệ thống hàn đa robot, riêng giai đoạn đánh giá rủi ro và lập tài liệu SRP/CS thường yêu cầu từ 80 đến 120 giờ làm việc của kỹ sư an toàn đối với một hệ thống hai trạm có độ phức tạp trung bình trước khi bắt đầu quá trình xác thực ở cấp độ phần cứng. Các nhà tích hợp thường đánh giá thấp giai đoạn này và thường xuyên gặp phải sự chậm trễ trong quá trình vận hành khi cơ quan chứng nhận hoặc cuộc kiểm toán của khách hàng phát hiện ra những thiếu sót trong tài liệu an toàn chức năng.
Quy trình an toàn hàn robot: Danh sách kiểm tra tuân thủ (8 bước)
- Đánh giá rủi ro (ISO 12100): Hoàn thành việc xác định đầy đủ các mối nguy hiểm và ước tính rủi ro, bao gồm các mối nguy hiểm do chuyển động của robot cơ khí, phóng điện hồ quang/tia cực tím, tiếp xúc với khói và khí độc, các mối nguy hiểm về nhiệt và cháy, và các mối nguy hiểm về điện. Ghi lại các rủi ro còn lại và biện minh cho các biện pháp giảm thiểu rủi ro đã chọn.
- Thiết kế ô theo tiêu chuẩn ISO 10218-2:2025: Thiết kế bố cục ô, cấu hình bảo vệ, kích thước vùng an toàn (khoảng cách an toàn theo tiêu chuẩn EN ISO 13857) và giới hạn tốc độ chương trình robot để đạt được Mức hiệu suất yêu cầu cho từng chức năng an toàn đã xác định.
- Lựa chọn và thẩm định thiết bị an toàn (IEC 62046:2018): Chọn các thiết bị chắn sáng, máy quét khu vực, thảm an toàn và khóa liên động có xếp hạng hiệu suất được chứng nhận (giá trị PFHd) góp phần đạt được mục tiêu PL. Xác nhận xếp hạng IP và khả năng chống ô nhiễm cho môi trường hàn.
- Thiết kế hệ thống điều khiển đạt tiêu chuẩn an toàn (ISO 13849-1 / IEC 62061): Thiết kế mạch logic PLC an toàn và kiến trúc mạch dừng khẩn cấp. Tính toán PL hoặc SIL cho từng chức năng an toàn. Nhờ kỹ sư an toàn chức năng có trình độ (kỹ sư TUV FS hoặc tương đương) xem xét thiết kế.
- Kiểm soát môi trường hàn (AWS Z49.1 / NFPA 51B / NIOSH): Lắp đặt hệ thống hút khói có kích thước phù hợp với quy trình hàn và vật liệu. Lắp đặt màn chắn tia cực tím trên tất cả các vị trí mà người vận hành có thể nhìn thấy hồ quang. Kiểm tra khả năng chắn tia lửa bắn ra đối với các bộ phận quan trọng về an toàn. Thiết lập khoảng cách an toàn tối thiểu 10 mét đối với vật liệu dễ cháy hoặc biện pháp bảo vệ chống cháy tương đương theo tiêu chuẩn NFPA 51B.
- Kiểm định nghiệm thu và thử nghiệm chức năng: Kiểm tra từng chức năng an toàn bằng cách tạo lỗi cưỡng bức. Vô hiệu hóa màn chắn ánh sáng, kích hoạt máy quét khu vực, mở khóa liên động, sau đó xác minh robot dừng lại trong phạm vi khoảng cách dừng yêu cầu. Kiểm tra chức năng dừng khẩn cấp từ tất cả các nút bấm. Xác minh nguồn điện hàn dừng đồng thời với chuyển động của robot trong tất cả các trường hợp dừng.
- Gói tài liệu: Biên soạn Hồ sơ Kỹ thuật (EU) hoặc bộ tài liệu tương đương: đánh giá rủi ro, tính toán SRP/CS, chứng nhận thiết bị an toàn, sơ đồ đấu dây, hồ sơ thử nghiệm đã được xác nhận và hướng dẫn vận hành/bảo trì. Đối với chứng nhận CE: ký Tuyên bố Hợp quy và dán dấu CE.
- Đào tạo người vận hành và đánh giá hàng năm: Huấn luyện tất cả nhân viên vận hành và bảo trì về các mối nguy hiểm cụ thể của từng ô, vị trí nút dừng khẩn cấp và các hoạt động bị cấm (vô hiệu hóa khóa liên động, bỏ qua máy quét). Lên lịch kiểm tra an toàn định kỳ hàng năm có ghi chép đầy đủ, bao gồm kiểm tra chức năng thiết bị an toàn, kiểm tra tình trạng cáp và tấm chắn, và xem xét bất kỳ thay đổi nào về chương trình kể từ lần kiểm tra trước.
Nền tảng robot hàn được chứng nhận và thiết kế dây chuyền sản xuất tuân thủ quy định.
Một hệ thống hàn robot tuân thủ tiêu chuẩn bắt đầu với một robot tích hợp các chức năng an toàn cần thiết theo tiêu chuẩn ISO 10218-1. Các nhà cung cấp lớn có nền tảng tuân thủ ISO 10218-1 và chứng nhận thị trường châu Âu đã được thiết lập bao gồm FANUC, KUKA, ABB, Yaskawa và ESTUN trong số các nhà cung cấp có sản lượng cao nhất. EVST cung cấp các robot công nghiệp được cấu hình để hàn và robot cộng tác dòng XR với chứng nhận của bên thứ ba CE, SGS và TUV, đã được chứng minh thực tế trong việc tích hợp hệ thống hàn tại hơn 100 quốc gia. Đối với các ứng dụng trong môi trường hàn nguy hiểm liên quan đến lớp phủ dễ cháy hoặc dung môi chuẩn bị bề mặt, robot cộng tác chống cháy nổ dòng EVST XR-EX (IP68, chứng nhận kép ATEX/IECEx) mở rộng kiến trúc an toàn để bao phủ môi trường được phân loại Vùng 1 và Vùng 2, một yêu cầu riêng biệt so với hệ thống an toàn hàn robot tiêu chuẩn. Xem thêm hướng dẫn robot cộng tác chống cháy nổ cho lộ trình tuân thủ cụ thể đó.
Theo quan sát trong ngành, việc lựa chọn nền tảng robot ảnh hưởng đến tiến độ xác nhận an toàn vì robot có I/O an toàn tích hợp sẵn tại nhà máy (đầu ra dừng được giám sát, tín hiệu tốc độ an toàn, đầu ra vùng an toàn) giúp giảm gánh nặng thiết kế cho nhà tích hợp so với các nền tảng yêu cầu mô-đun rơle an toàn bên ngoài để đạt được các chức năng tương tự. Các nhà tích hợp báo cáo rằng các dây chuyền được xây dựng trên nền tảng đạt chứng nhận ISO 10218-1 với tài liệu chức năng an toàn tại nhà máy giúp giảm giai đoạn xác nhận vận hành từ 20 đến 30% so với các dây chuyền có chức năng an toàn được triển khai bên ngoài. Để biết hướng dẫn chi tiết về lựa chọn và tích hợp các thành phần của dây chuyền hàn, hãy xem [tham khảo]. Hướng dẫn tích hợp và các thành phần của hệ thống hàn robot.
Câu hỏi thường gặp: An toàn khi hàn robot
Liệu việc người vận hành làm việc bên cạnh khi hàn bằng robot cộng tác đang hoạt động có an toàn không?
Cánh tay robot cộng tác đáp ứng các yêu cầu giới hạn công suất và lực theo tiêu chuẩn ISO/TS 15066 và ISO 10218-2:2025, do đó việc tiếp xúc với cánh tay được kiểm soát ở ngưỡng lực an toàn. Tuy nhiên, hồ quang hàn, bức xạ tia cực tím, khói, tia lửa bắn ra và nhiệt lượng cần các biện pháp kiểm soát riêng biệt mà tiêu chuẩn robot cộng tác không đề cập đến. Một buồng hàn robot cộng tác không có hàng rào tuân thủ tiêu chuẩn bao gồm máy quét khu vực đạt cấp độ an toàn 2 (Safety Integrity Level 2), màn chắn hoặc rèm chắn tia cực tím và hệ thống hút khói. Người vận hành có thể làm việc tại trạm nạp liệu liền kề trong quá trình hàn nhưng không được vào vùng hồ quang. Hồ quang sẽ tắt và máy quét xác nhận đã an toàn trước khi người vận hành quay lại để dỡ hàng.
Sự khác biệt giữa màn chắn ánh sáng và máy quét khu vực trong dây chuyền hàn là gì?
Màn chắn ánh sáng (IEC 61496-1 / IEC 62046) tạo ra một mặt phẳng thẳng đứng gồm các chùm tia hồng ngoại tại một khe hở cố định của ô làm việc. Bất kỳ sự gián đoạn nào cũng sẽ kích hoạt cơ chế dừng an toàn. Máy quét khu vực lập bản đồ trường bảo vệ hai chiều trên sàn xung quanh ô làm việc, hỗ trợ nhiều vùng (cảnh báo và dừng) và có thể được cấu hình lại khi bố cục ô làm việc thay đổi. Màn chắn ánh sáng hoạt động tốt nhất tại các khe hở cửa cố định; máy quét khu vực được ưu tiên cho các ô làm việc cộng tác không có hàng rào và các ứng dụng robot di động. Cả hai đều phải đáp ứng tiêu chuẩn IEC 62046:2018 cho nhiệm vụ trong ô làm việc robot. Trong môi trường hàn, khả năng chống nhiễm bẩn là yếu tố lựa chọn quan trọng đối với cả hai loại thiết bị.
Trên thực tế, các yêu cầu của tiêu chuẩn CE và OSHA/ANSI RIA R15.06 khác nhau như thế nào?
Việc gắn nhãn CE theo Quy định về Máy móc của EU 2023/1230 yêu cầu các tài liệu trước khi đưa ra thị trường: đánh giá rủi ro, Hồ sơ Kỹ thuật và Tuyên bố về Sự phù hợp. Việc xem xét của cơ quan được chỉ định là bắt buộc đối với các loại máy móc có rủi ro cao. Việc thực thi của OSHA tại Hoa Kỳ được thực hiện sau sự cố và được kích hoạt bởi quá trình kiểm tra; ANSI RIA R15.06-2012 là một tiêu chuẩn đồng thuận tự nguyện mà OSHA viện dẫn theo Điều khoản Trách nhiệm Chung của mình. Quy định EU 2023 cũng bổ sung các yêu cầu về an ninh mạng cho các máy móc được kết nối; ANSI R15.06 hiện chưa có điều khoản tương đương. Cả hai khung pháp lý đều yêu cầu đánh giá rủi ro chính thức và xác minh an toàn chức năng của các chức năng an toàn của dây chuyền sản xuất.
Chi phí kiểm định an toàn cho hệ thống hàn robot thường là bao nhiêu?
Theo quan sát trong ngành, việc thẩm định an toàn toàn diện cho một hệ thống hàn robot tại thị trường châu Âu thường có giá từ 8,000 đến 25,000 EUR, tùy thuộc vào độ phức tạp của hệ thống và liệu có cần đánh giá của cơ quan chứng nhận hay không. Chi phí này bao gồm đánh giá rủi ro theo tiêu chuẩn ISO 12100, tính toán PL theo tiêu chuẩn ISO 13849-1, xác minh an toàn chức năng của logic PLC an toàn và nghiệm thu vận hành. Các hệ thống một trạm với phần cứng an toàn tiêu chuẩn có chi phí thấp hơn; các hệ thống cộng tác nhiều robot với máy quét khu vực và chức năng vùng an toàn có chi phí cao hơn. Việc thẩm định tại Mỹ theo tiêu chuẩn ANSI RIA R15.06 có mức giá tương đương, thường được thực hiện bởi một chuyên gia an toàn robot (RSP) đủ điều kiện.
Hệ thống hàn robot cần được chứng nhận lại hoặc kiểm tra định kỳ bao lâu một lần?
Cả tiêu chuẩn ISO 10218-2:2025 và ANSI RIA R15.06 đều yêu cầu đánh giá lại rủi ro chính thức bất cứ khi nào dây chuyền sản xuất trải qua sự thay đổi đáng kể: mẫu robot mới, dụng cụ được sửa đổi, chương trình gia công mới làm thay đổi cấu hình tốc độ hoặc ranh giới vùng, hoặc thay đổi phần cứng mạch an toàn. Ngoài các đánh giá do thay đổi gây ra, hầu hết các nhà sản xuất tại thị trường EU đều lên lịch kiểm tra an toàn hàng năm để xác minh rằng các thiết bị an toàn vẫn được hiệu chuẩn và không có sửa đổi nào không được ghi nhận. Trong trường hợp không có thay đổi hoặc sự cố, Tuyên bố Hợp quy CE ban đầu vẫn có hiệu lực, nhưng việc kiểm tra định kỳ hàng năm có ghi chép lại bởi người có chuyên môn là thông lệ tốt nhất trong ngành.
Để nhận báo giá phù hợp với dự án của bạn, bao gồm đánh giá tuân thủ tiêu chuẩn CE/ANSI, thông số kỹ thuật thiết bị an toàn cho kiến trúc dây chuyền sản xuất và đề xuất cấu hình cho robot hàn tích hợp chức năng an toàn ISO 10218-1 tại nhà máy, vui lòng gửi email. sales@evsrobot.com hoặc nhắn tin cho chúng tôi trên WhatsApp / WechatThông thường sẽ nhận được phản hồi trong vòng 24 giờ.