
By Nhóm biên tập EVST · Đã được đánh giá bởi Nhóm biên tập EVST • Cập nhật lần cuối ngày 9 tháng 10 năm 2026 • Chính sách biên tập · Chính sách sửa lỗi · Các điều khoản
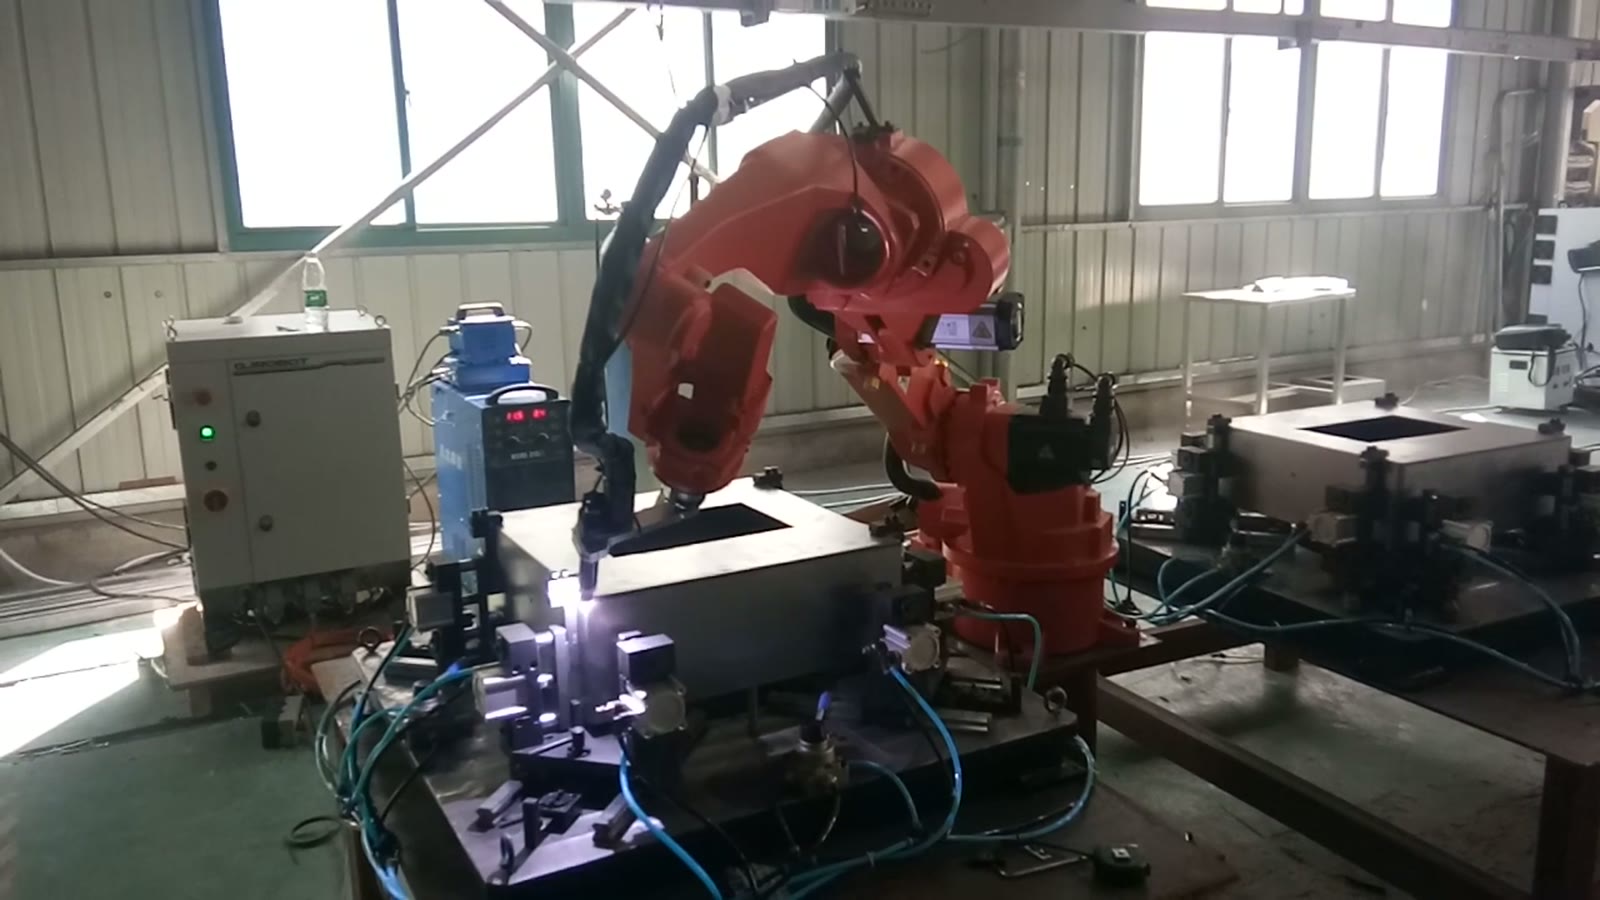
Một hộp tôn hình vuông có thể được hàn bằng robot chỉ với một lần kẹp khi ba điều kiện được thỏa mãn cùng lúc: các kẹp giữ chặt mọi mặt nhưng vẫn để lại đường đi thông thoáng cho mỏ hàn, mỏ hàn có thể thay đổi góc giữa các cạnh trên và các đường nối góc dọc mà không chạm vào giá đỡ, và thứ tự các mối hàn giữ cho tấm tôn không bị biến dạng. Nếu bất kỳ điều kiện nào không được đáp ứng, hộp phải được tháo kẹp và xoay, đó là lúc hệ thống robot mất đi phần lớn lợi thế của nó. Trường hợp bên dưới là một vỏ lọc khí được giữ nguyên vẹn trong một giá đỡ duy nhất, với một robot sáu trục hoạt động xung quanh nó.
Bạn có hộp, tủ hoặc vỏ bằng kim loại tấm cần hàn không? Hãy gửi cho chúng tôi bản vẽ chi tiết kèm danh sách đường nối và sản lượng hàng ngày của bạn.và chúng tôi sẽ trả lời bằng một khái niệm về tế bào và ước tính thời gian chu kỳ.
Ba ràng buộc không thể giải quyết từng cái một.
Trên một chiếc hộp, các đường nối cần dùng đèn khò nằm ở các cạnh và góc ngoài, cũng là nơi mà kẹp thường được đặt. Hàn tay giải quyết vấn đề này bằng cách di chuyển chi tiết và máy hàn khi cần thiết. Robot không có sự tự do như vậy, vì vậy ba ràng buộc dưới đây phải được giải quyết cùng nhau, và mỗi ràng buộc lại giới hạn hai ràng buộc còn lại. Phần còn lại của bài viết này sẽ trình bày cách chúng tương tác với nhau, sử dụng tế bào trong video làm ví dụ.
Chiếc hộp, giá đỡ và robot
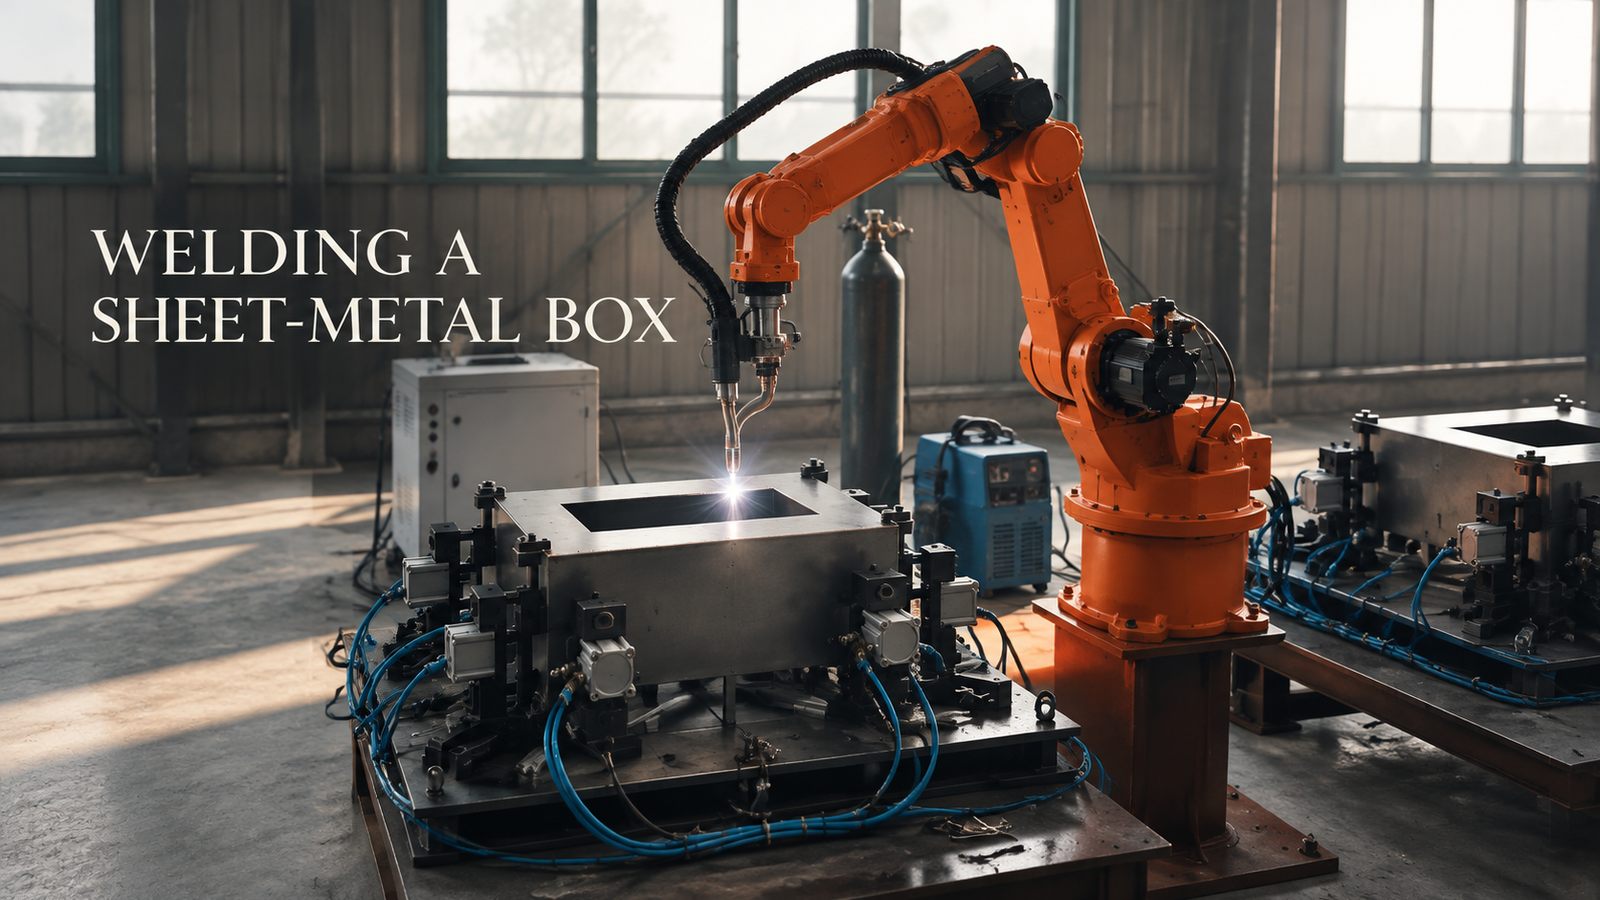
Trong buồng này, chiếc hộp có lỗ hình chữ nhật ở mặt trên được đặt nguyên vẹn trong một giá đỡ hàn trên bàn làm việc. Một vòng các khối kẹp khí nén, mỗi khối được cấp khí bằng một ống dẫn khí màu xanh lam, ép vào nhiều mặt của hộp. Một robot sáu trục màu cam đứng ở mép bàn với mỏ hàn cấp dây; bên cạnh đế của nó là bộ cấp dây màu xanh lam, tủ điện hàn màu trắng và các bình khí. Một trạm giá đỡ thứ hai, giống hệt trạm thứ nhất, đứng cạnh trạm thứ nhất, với một chiếc hộp khác bên trong.
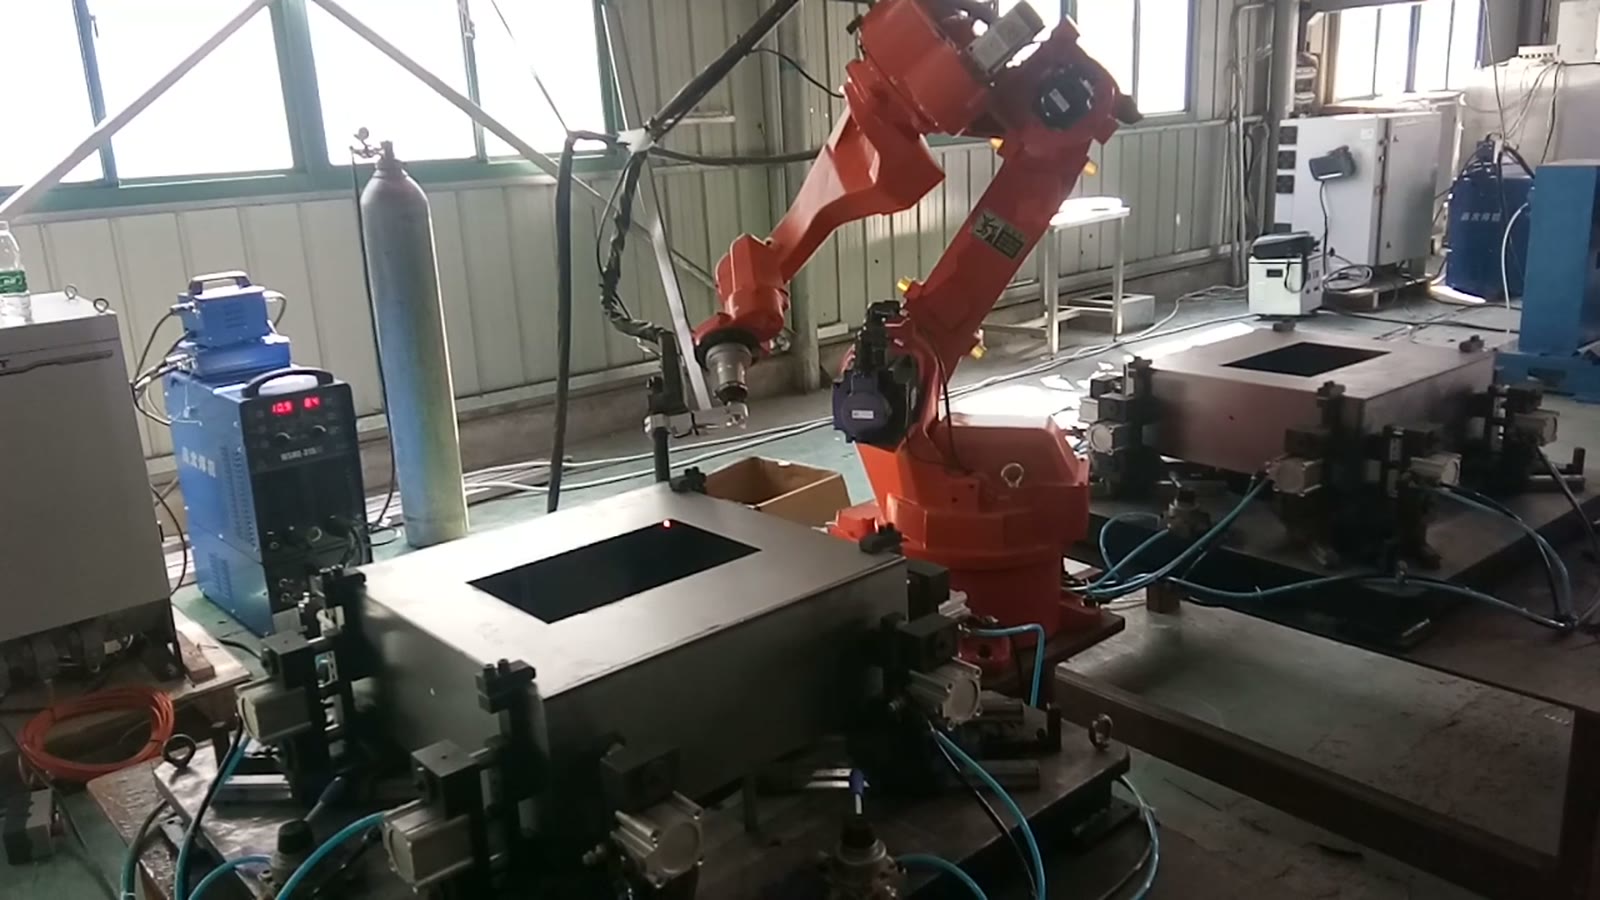
Robot hoạt động từ đỉnh hộp xuống dưới. Mỏ hàn vươn qua hộp và tạo một vòng cung ở mép mặt trên, sau đó chạy dọc theo mép đó. Khi mép được hàn xong, mỏ hàn nhấc lên và di chuyển đến mép tiếp theo hoặc đến một góc, và từ đó nó hàn đường nối góc dọc từ trên xuống dưới. Các kẹp giữ nguyên vị trí trong suốt quá trình. Trạng thái cố định đó là nền tảng cho toàn bộ thiết kế.
Kẹp chặt vào đường đi của mỏ hàn.
Một hộp chỉ được kẹp ở một vài mặt có thể di chuyển khi nóng lên. Ép vào nhiều mặt hơn sẽ làm cho nó cứng hơn, nhưng mỗi thân kẹp, ống dẫn khí và khối gắn cũng là một vật cản, và đường hàn cần tiếp cận nhất thường nằm ngay vị trí mà kẹp muốn đặt. Giải pháp thỏa hiệp thông thường là ép vào các mặt gần mép nhưng không ép vào chính đường hàn, với ống dẫn khí và đầu kẹp được giữ thấp và nằm ngoài đường đi của mỏ hàn. Nếu đường hàn nằm dưới một mặt bích hoặc phía sau một gờ, vị trí đặt kẹp phải được tính đến ngay từ đầu, vì kẹp có thể che khuất đường hàn khỏi mỏ hàn dễ dàng như cách nó có thể giữ ổn định hộp.
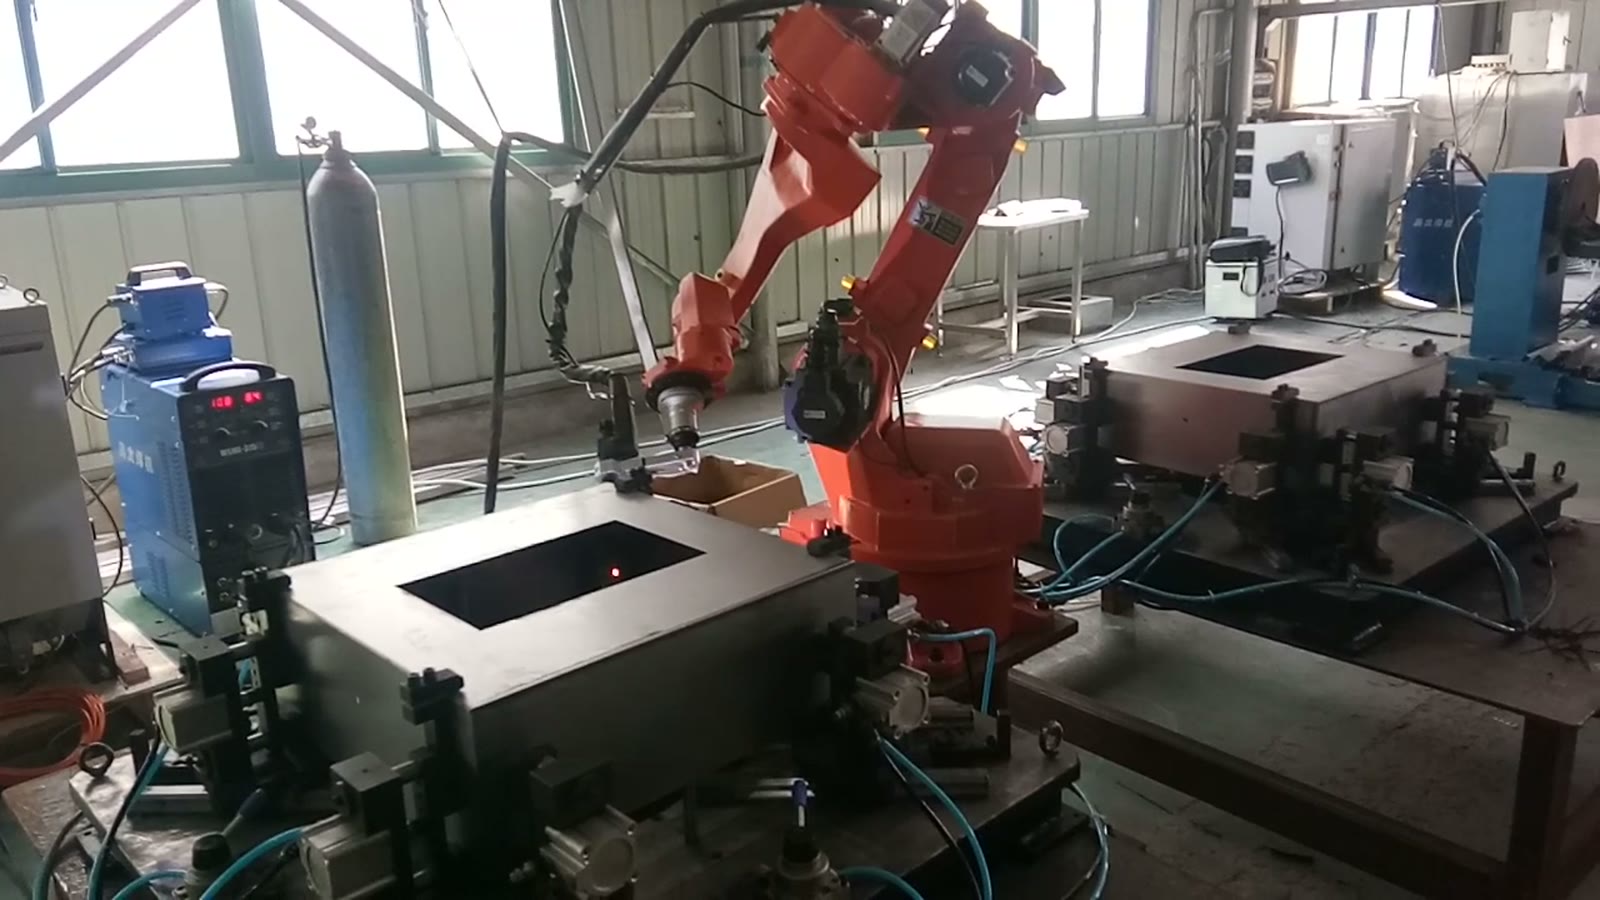
Tư thế cầm đuốc nằm giữa cạnh trên và góc.
Các cạnh trên cùng được gia công bằng mỏ hàn đặt phía trên hộp; các đường nối góc dọc cần mỏ hàn nghiêng và hạ xuống dọc theo góc. Giữa hai điểm này, cổ tay phải xoay, và thân mỏ hàn, dây cáp và ống dẫn khí đều chuyển động trong không gian mà bộ phận kẹp cũng chiếm dụng. Điều quan trọng cần kiểm tra là khoảng cách an toàn của toàn bộ mỏ hàn, chứ không chỉ riêng đầu mỏ hàn. Một thông số tầm với có vẻ rộng rãi trên lý thuyết có thể không đáp ứng được nếu đầu kẹp nằm quá gần góc. Khi đó, việc di chuyển kẹp một đoạn ngắn hoặc chọn cổ mỏ hàn nhỏ hơn thường sẽ tiết kiệm chi phí hơn so với việc thêm trục.
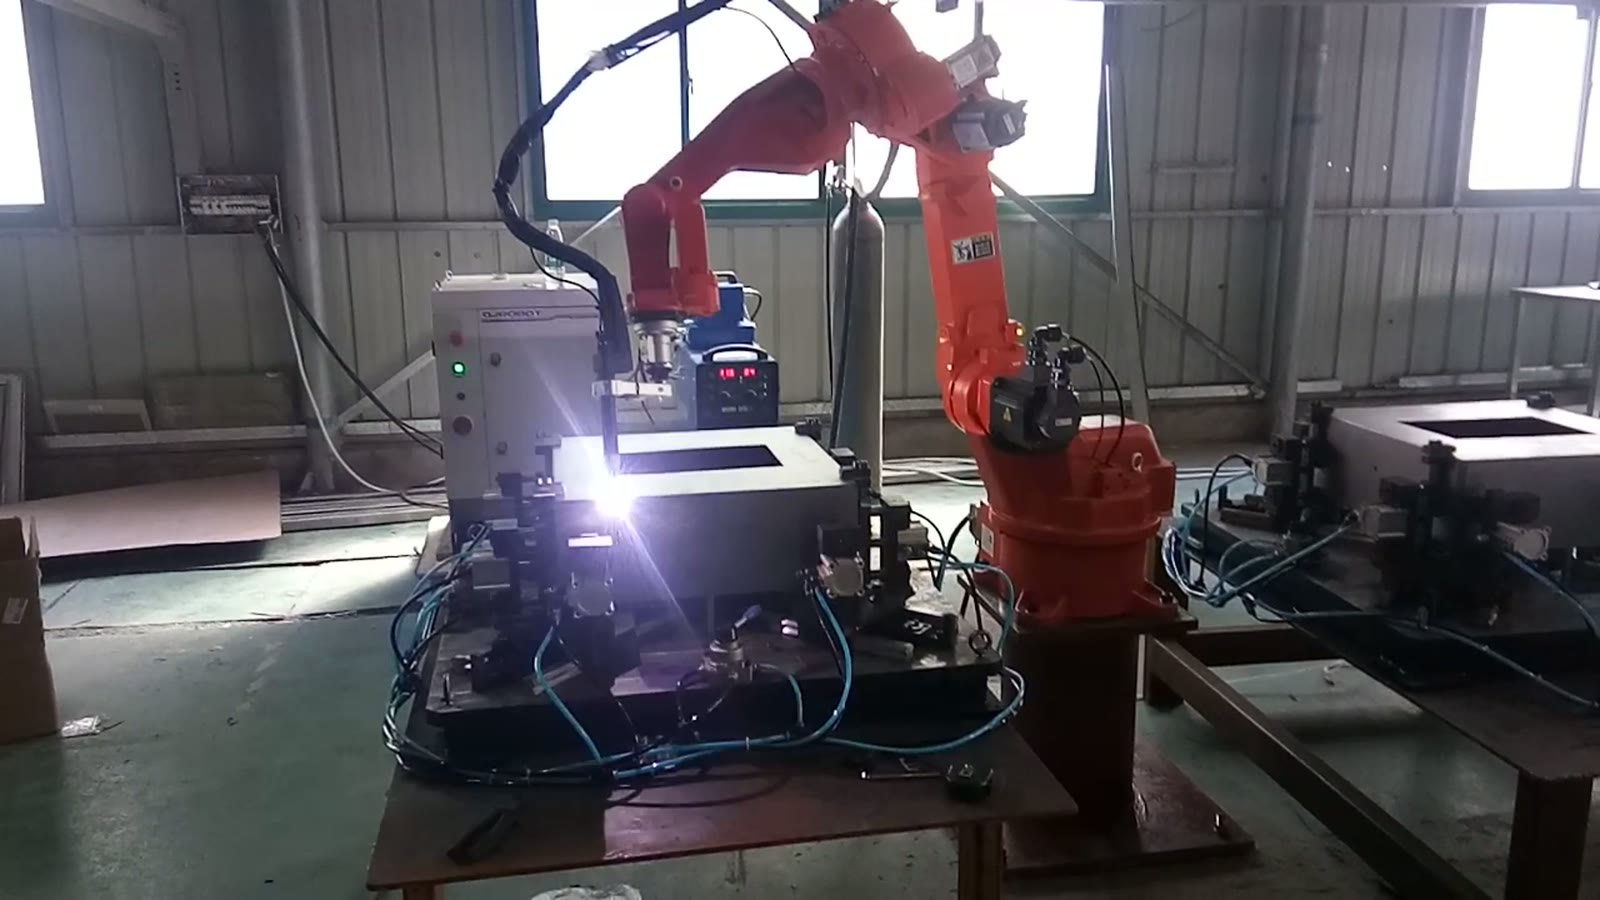
Trình tự hàn như một kế hoạch biến dạng
Tấm kim loại sẽ bị biến dạng khi được nung nóng không đều. Hàn một mặt trước rồi mới đến mặt kia có thể khiến hộp bị méo mó ngay cả khi mọi đường hàn đều chắc chắn. Trình tự hàn phân bổ nhiệt đều, ví dụ như hàn xen kẽ giữa các cạnh đối diện hoặc chia một đường hàn dài thành các đoạn ngắn hơn, sẽ làm giảm hiện tượng biến dạng này. Kẹp giúp ích nhưng không loại bỏ hoàn toàn hiện tượng này, và một hệ thống kẹp hoạt động tốt trên một độ dày nhất định có thể hoạt động khác trên độ dày khác. Đó là lý do tại sao độ dày tấm kim loại là một trong những thông số đầu vào mà chúng tôi yêu cầu, và tại sao việc hàn thử trên một hộp thực tế nên được thực hiện trong quá trình thiết kế chứ không phải sau đó.
Kiểm tra tính khả thi nhanh chóng
Nhìn chung, ba ràng buộc này tạo nên một bài kiểm tra thực tế cho bất kỳ hộp nào. Hãy xem xét kỹ bản vẽ và danh sách các đường nối.
| câu hỏi | Nếu câu trả lời là có | Nếu câu trả lời là không |
|---|---|---|
| Liệu có thể giữ cố định mọi khuôn mặt mà không cần kẹp dọc theo đường nối không? | Có thể tiến hành bố trí kẹp. | Di chuyển các kẹp hoặc lên kế hoạch kẹp thêm một vị trí nữa. |
| Toàn bộ mỏ hàn có thể vươn tới từng đường hàn ở góc độ cần thiết, vượt qua các kẹp giữ không? | Tư thế này là khả thi | Di chuyển kẹp, thu nhỏ cổ đèn khò hoặc thay đổi điểm chia. |
| Có trình tự hàn nào giúp phân bổ nhiệt đều và mỏ hàn có thể tiếp cận theo trình tự đó không? | Có thể kiểm soát được sự méo mó. | Thêm hỗ trợ, rút ngắn thời gian chạy hoặc sửa đổi thứ tự. |
| Có những đường nối sâu bên trong phần mà đèn khò không thể tiếp cận được không? | Không phải là một bộ phận kẹp đơn. | Ba bước kiểm tra trên sẽ quyết định điều đó. |
Hai trạm gá lắp đáng được nhắc đến. Trong ô này, một trạm thứ hai nằm cạnh trạm thứ nhất. Về nguyên tắc chung, hai trạm cho phép một người dỡ và chất một đồ gá trong khi robot làm việc ở đồ gá khác, do đó robot dành nhiều thời gian hơn cho việc hàn thay vì chờ đợi. Liệu điều đó có hiệu quả hay không phụ thuộc vào thời gian hàn một hộp so với thời gian chất hàng, và vào cách bố trí an toàn giữa các trạm. Một trạm duy nhất đơn giản và rẻ hơn, và là lựa chọn phù hợp khi thời gian hàn dài hơn so với thời gian chất hàng.
Khi một bộ phận kẹp ngừng hoạt động
Các hộp, tủ và vỏ có đường nối ở các cạnh và góc ngoài phù hợp với phương pháp này, khi sản xuất theo lô đủ lớn để cần đến đồ gá. Việc này trở nên khó khăn khi các đường nối nằm sâu bên trong chi tiết, nơi mỏ hàn không thể tiếp cận, hoặc khi chi tiết quá mềm dẻo đến mức chỉ dùng kẹp không thể giữ được hình dạng. Trong những trường hợp đó, cần phải chia nhỏ công việc hơn, hoặc xoay chi tiết trên máy định vị.
Câu hỏi của người mua về loại điện thoại này
Tất cả các mặt của hộp có cần kẹp không? Không nhất thiết. Mục đích là để giữ cho hộp ở đúng hình dạng của nó trong quá trình hàn, điều này có thể cần đến kẹp ở một số mặt và chốt định vị ở những mặt khác. Danh sách đường hàn sẽ quyết định điều đó.
Liệu cùng một loại đèn có thể sử dụng nhiều kích cỡ hộp khác nhau không? Đôi khi. Các chốt điều chỉnh và khối kẹp di động cho phép điều chỉnh trong một phạm vi nhất định, nhưng sẽ tốn thời gian hơn. Việc sử dụng một nhóm các hộp tương tự nhau sẽ dễ dàng hơn nhiều so với các hộp không liên quan.
Bạn cần trích dẫn những gì? Bản vẽ thùng carton có đánh dấu các đường nối, độ dày tấm (nếu biết) và số lượng thùng cần mỗi ngày.
Hãy gửi cho chúng tôi bức vẽ
Nếu bạn có một chiếc hộp, tủ hoặc vỏ bằng kim loại tấm tương tự, Vui lòng gửi bản vẽ chi tiết kèm danh sách đường hàn và sản lượng hàng ngày của bạn qua biểu mẫu liên hệ của chúng tôi.Hoặc gửi email đến sales@evsrobot.com. Chúng tôi sẽ trả lời bạn với ý tưởng về cụm linh kiện và ước tính thời gian chu kỳ.
Bài viết này mô tả các nguyên tắc chung của việc hàn robot các hộp tôn và những gì có thể quan sát được trong dây chuyền hàn; bài viết không đề cập đến chất lượng mối hàn, thời gian chu kỳ hoặc các thông số quy trình.