
By Trương VĩKỹ sư ứng dụng hàn cao cấp Nhóm Kỹ thuật Ứng dụng EVST · • Được đánh giá bởi bộ phận kỹ thuật tích hợp robot của EVST.
Hệ thống hàn nhiều lớp tấm dày kết hợp robot công nghiệp với tính năng theo dõi hồ quang và đường hàn, khóa mỏ hàn vào đường tâm mối hàn trong phạm vi ±0.5 mm theo thời gian thực để các đường hàn nhiều lớp được thực hiện với các thông số không đổi từ chi tiết đầu tiên đến chi tiết thứ một nghìn — và việc bổ sung các trục ngoại vi (bộ định vị hàn, ray dẫn hướng) cho phép một robot duy nhất bao phủ các kết cấu thép nặng mà một thợ hàn lành nghề cần hàng giờ để định vị lại. Hướng dẫn này giải thích về việc theo dõi đường hàn, điều khiển nhiều lần và các quyết định về trục ngoài đằng sau hệ thống, cũng như cách EVST lựa chọn hệ thống này cho thép kết cấu, máy móc kỹ thuật, bình chịu áp lực và toa xe lửa.
Những điểm chính
- Việc tuyển dụng thợ hàn lành nghề rất khó khăn, và việc duy trì tay nghề ổn định khi thực hiện các mối hàn dài, nhiều lớp trên tấm thép dày càng khó hơn; robot có chức năng theo dõi đường hàn sẽ giữ đường tâm chính xác. ± 0.5 mm (điển hình có thể đạt được trên các tế bào tích hợp EVST với cung tròn được hiệu chỉnh + theo dõi hình ảnh) và đạt đến mức ~ 99% Tỷ lệ đạt yêu cầu ngay lần đầu đối với các mối nối tấm dày tiêu chuẩn (phạm vi điển hình trong ngành theo tiêu chuẩn ISO 3834 Loại B, được tính toán theo từng dự án).
- Các lớp in nhiều lớp bị lỗi khi nhiệt độ giữa các lớp hoặc các thông số dệt bị thay đổi — robot giữ cho cả hai ổn định, do đó hiện tượng lẫn xỉ, thiếu liên kết và lõm giảm mạnh.
- Bộ định vị chữ U hai trục xoay chi tiết đến vị trí hàn phẳng tối ưu; thanh dẫn hướng mở rộng phạm vi hoạt động; cùng nhau, hệ thống có thể mở rộng quy mô đến... tối đa 16 trục ngoài.
- Hai thợ hàn lành nghề được bố trí cho mỗi ô giam. (Điển hình trên cơ sở hoạt động một ca; thay đổi tùy thuộc vào loại linh kiện và cấp độ kiểm tra), với hoạt động liên tục hai ca.
- Bộ phận công nghiệp hoạt động dưới sự giám sát chặt chẽ. ISO 10218 bên trong buồng giam của nó.
Bài viết này dành cho các nhà quản lý sản xuất, kỹ sư hàn và chủ sở hữu nhà máy đang tự động hóa quá trình hàn kết cấu tấm dày. Bài viết đề cập đến các mối nối tấm dày nhiều lớp với trục ngoài; không đề cập đến công việc trên tấm mỏng hoặc nhôm, vì chúng có chế độ thông số khác nhau.
Hàn nhiều lớp tấm dày bao gồm những gì?
Trên các kết cấu thép nặng – dầm chữ H, dầm hộp, khung, vỏ bình áp lực, toa xe lửa – các mối nối dài, tấm thép dày, và một đường hàn duy nhất không thể lấp đầy khe hở hoặc đạt được độ xuyên thấu hoàn toàn. Thợ hàn hàn nhiều lớp: một lớp hàn gốc, các lớp hàn lấp đầy và một lớp hàn phủ, mỗi lớp đều được kiểm soát nhiệt lượng và vị trí hàn. Trên hàng nghìn chi tiết, bàn tay con người dễ bị lệch: sự mệt mỏi vào cuối ca làm việc làm giảm tốc độ di chuyển, đường tâm bị lệch, và việc kiểm tra loại bỏ mối hàn không đạt yêu cầu. Hệ thống hàn tự động này tồn tại vì mối hàn quá lặp đi lặp lại để một người có thể đảm bảo đạt tiêu chuẩn, và quá quan trọng để bỏ qua khâu kiểm tra sau này.
 Hình 1 — Mặt cắt ngang của mối hàn nhiều lớp: lớp hàn gốc ở dưới cùng, các lớp hàn lấp đầy chồng lên nhau, và lớp hàn phủ có màu nhiệt rõ rệt. Số lớp hàn và các thông số giữa các lớp hàn quyết định mối hàn có đạt tiêu chuẩn kiểm tra hay không.
Khi nào tự động hóa hàn tấm dày mang lại hiệu quả — và khi nào thì không.
Các yếu tố quyết định là độ phức tạp của mối nối, kích thước chi tiết và loại kiểm traHãy sử dụng khung này:
| Chọn hệ thống robot đa bước khi… | Hãy xem xét lại khi… |
|---|---|
| Tấm kim loại này khá dày nên cần phải gia công nhiều lần. | Gia công tấm mỏng một lần duy nhất chiếm phần lớn. |
| Các khớp nối dài hoặc lặp lại trên nhiều phần. | Hình học thay đổi mọi bộ phận mà không có logic nào cả. |
| Kiểm tra đòi hỏi chất lượng đạt yêu cầu ngay từ lần đầu tiên. | Kiểm tra chỉ bằng mắt thường đối với công việc nhẹ. |
| Thợ hàn lành nghề đang khan hiếm hoặc đã già yếu. | Các máy hàn hiện có đáp ứng được năng suất dễ dàng. |
| Các bộ phận lớn cần được định hướng lại giữa các lần chạy. | Thợ hàn có thể xử lý các chi tiết nhỏ cùng một lúc. |
EVST đo kích thước của một tế bào điện cực dày bằng phương pháp mà các kỹ sư của chúng tôi gọi là... Phương pháp đường tâm trướcKhóa mỏ hàn vào đường tâm mối hàn với tính năng theo dõi hồ quang và đường hàn theo thời gian thực, sau đó hàn từng lớp một với nhiệt độ giữa các lớp không đổi và thực hiện thao tác đan xen — bởi vì mối hàn nhiều lớp thường bị lỗi do sự thay đổi thông số hơn là do tư thế của robot.
Hàn nhiều lớp tấm dày bằng tay so với hàn nhiều lớp bằng robot
| Hệ số | Hàn thủ công | Hàn đa lớp bằng robot |
|---|---|---|
| Độ chính xác vị trí khớp | Sự phối hợp tay mắt bị lệch do mệt mỏi. | Được khóa vào đường tâm ±0.5 mm bằng cách theo dõi đường may. |
| Tính nhất quán tham số lớp | Thợ hàn ước tính nhiệt độ giữa các lớp hàn | Được giữ ổn định nhờ chương trình; ít xỉ và vết cắt hơn. |
| Tỷ lệ lỗi (tỷ lệ chấp nhận ngay lần đầu) | Biến đổi, giảm vào ca cuối | Độ chính xác theo dõi đường may đạt ~99% và các thông số ổn định. |
| Thợ hàn mất việc | - | Hai con mỗi ô (thông thường) |
| Chạy liên tục | Một ca làm việc mệt mỏi | Hai ca làm việc không có sự thay đổi nhân viên |
| Với tới các bộ phận lớn | Thợ hàn điều chỉnh vị trí và kẹp lại. | Bộ định vị xoay; ray dẫn hướng kéo dài |
Cấu tạo của pin tấm dày
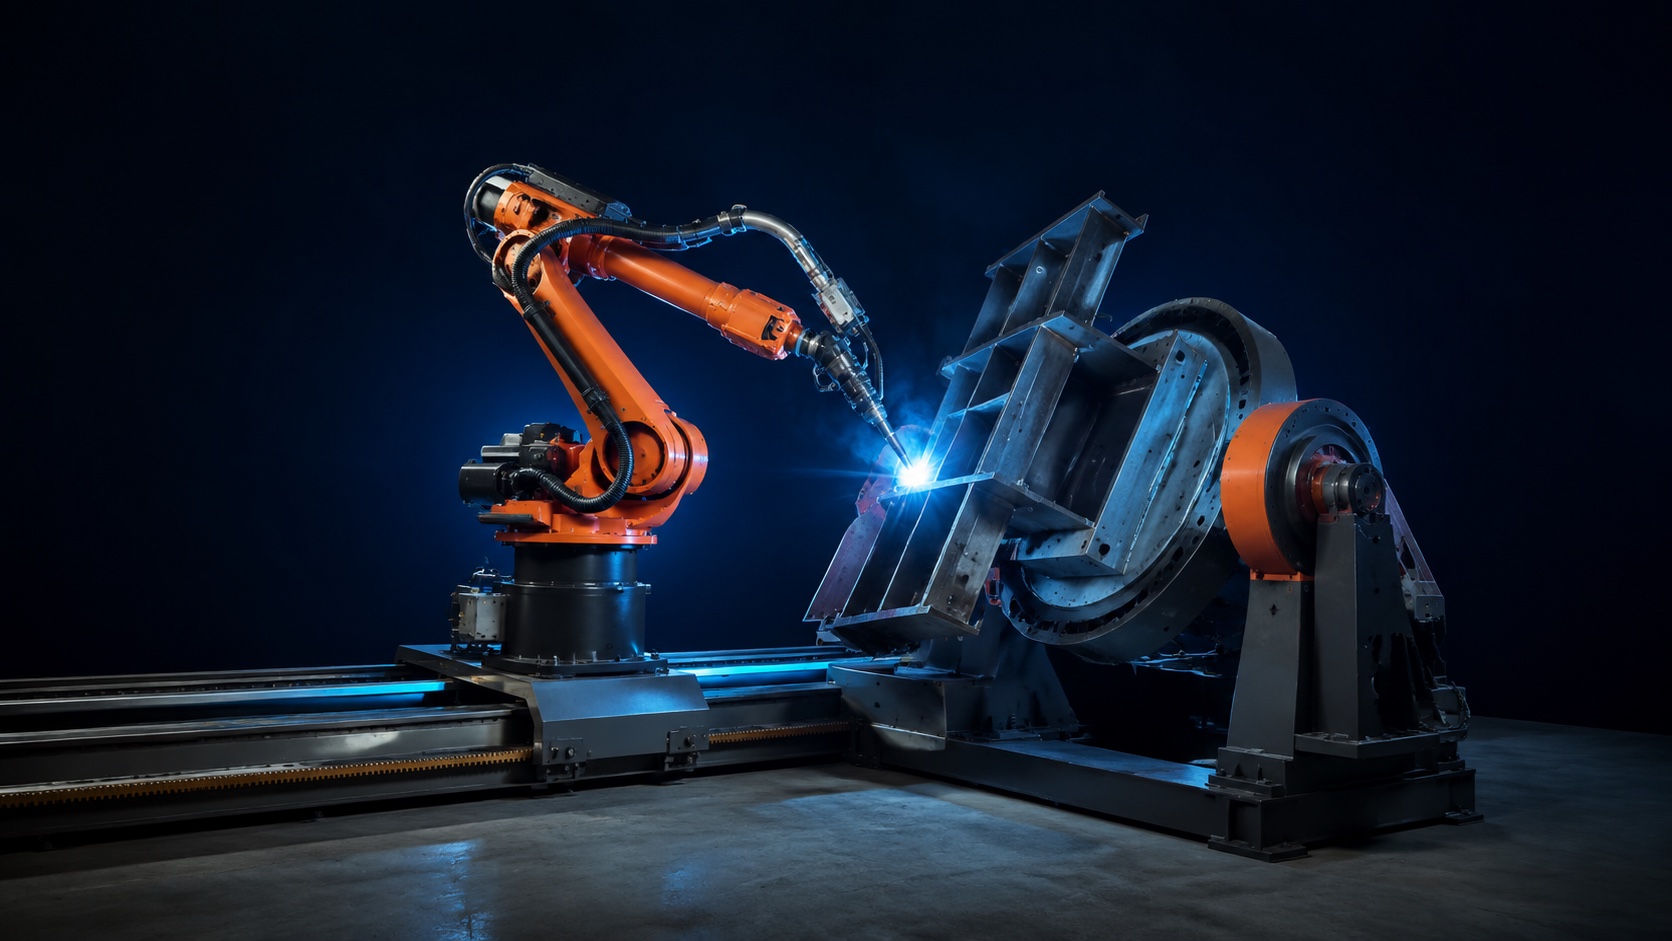 Hình 2 — Phương pháp lấy đường tâm làm trọng tâm trong một ô: robot hàn, bộ định vị xoay chi tiết về vị trí nằm ngang, thanh ray di chuyển mở rộng tầm với. Cả ba đều là các trục ngoài được phối hợp trên một bộ điều khiển duy nhất.
Ba chi tiết kỹ thuật quyết định liệu tế bào có duy trì được độ chính xác trong suốt nhiều tháng sản xuất hay không:
- Theo dõi đường may theo thời gian thực. Tính năng theo dõi hồ quang và theo dõi đường hàn dựa trên thị giác giúp khóa mỏ hàn vào đường tâm mối hàn với độ chính xác ±0.5 mm, trong thời gian thực, trên toàn bộ đường hàn. Robot không chỉ đi theo đường dẫn được lập trình mà còn tự điều chỉnh theo mối hàn thực tế khi thực hiện hàn. Đây là mức tối thiểu mà chất lượng hàn nhiều lớp không thể đạt được.
- Điều khiển tham số đa bước. Trình tự hàn của tế bào bao gồm các lớp gốc, lớp lấp đầy và lớp phủ, với nhiệt độ giữa các lớp được kiểm soát và kiểu đan xen; lượng nhiệt cung cấp được duy trì ổn định. Hiện tượng lẫn xỉ, thiếu liên kết và ăn mòn dưới đáy – những lỗi thường gặp khi hàn nhiều lớp trên tấm thép dày – giảm mạnh khi chương trình duy trì các thông số này không đổi.
- Các trục bên ngoài vươn tới khớp. Bộ định vị chữ U hai trục xoay chi tiết đến vị trí tối ưu để trọng lực nằm ngang, đảm bảo mỗi lần hàn đều được thực hiện theo hướng dốc xuống; thanh dẫn hướng di chuyển robot dọc theo dây chuyền đối với các mối nối dài hơn tầm với của cánh tay robot có đế cố định. Hệ thống có thể mở rộng lên đến 16 trục ngoài, đáp ứng yêu cầu hàn toàn bộ các khung kết cấu lớn trong một lần thiết lập.
Trên thực tế, lỗi chúng ta thường thấy nhất là coi bộ định vị là tùy chọn: một robot hàn ở những vị trí khó thao tác, không bằng phẳng sẽ chạy chậm hơn và tích tụ các khuyết tật nhỏ, trong khi cùng một robot đó khi hàn trên chi tiết xoay sẽ cho kết quả sạch sẽ. EVST thiết kế bộ định vị và thanh ray dựa trên kích thước thực tế của chi tiết, chứ không phải theo một loại nào cả.
Lợi tức đầu tư (ROI): chất lượng, năng suất và việc thay thế lao động lành nghề
Cần gạt đầu tiên là năng suất kiểm traGiữ đường tâm ở mức ±0.5 mm và các thông số ổn định sẽ giúp tỷ lệ chấp nhận lần đầu đạt gần 99%, loại bỏ việc phải làm lại mà nếu dùng tia X hoặc siêu âm ở các bước tiếp theo sẽ gây ra. Thứ hai là thông lượngHàn liên tục hai ca mà không gây mệt mỏi cho người vận hành giúp nâng cao sản lượng từ cùng một khu vực sản xuất. Thứ ba là sự dịch chuyển lao động lành nghềViệc này giúp giải phóng hai thợ hàn mỗi dây chuyền, giải quyết tình trạng thiếu hụt nhân lực có chứng chỉ. Thời gian hoàn vốn phụ thuộc vào loại kiểm tra, chủng loại linh kiện và số lượng nhân viên hiện tại, và EVST sẽ tính toán thời gian hoàn vốn cho từng dự án.
Áp dụng trong nhiều ngành công nghiệp khác nhau
- Kết cấu thép và các tòa nhà lắp ghép sẵn — Dầm chữ H, dầm hộp, các mối nối cột-dầm; các mối hàn dài lặp đi lặp lại, trong đó việc theo dõi đường hàn là yếu tố tạo nên sự khác biệt.
- Máy móc kỹ thuật và thiết bị san lấp mặt đất — Khung và gầm xe chắc chắn với các mối nối nhiều lớp trên tấm thép dày.
- Bình áp lực — Các đường nối chu vi và dọc trên vỏ dày, nơi mà tiêu chuẩn kiểm tra rất khắt khe và tính nhất quán là yếu tố quyết định.
- Toa xe lửa và toa xe chở hàng — Các mối nối tấm dày lặp đi lặp lại với các yêu cầu chấp nhận nghiêm ngặt ngay từ lần đầu tiên.
Nguyên tắc tương tự cũng áp dụng vì khối lượng công việc là như nhau: một mối nối dài, nhiều lớp, xuyên suốt toàn bộ tấm kim loại quá dày để có thể hàn một lần. Miễn là ba điều kiện đó được đáp ứng, máy hàn sẽ có lãi.
Các tiêu chuẩn mà tế bào hoạt động theo
Các cụm robot hàn cho công tác kết cấu tấm dày được đánh giá dựa trên ba nhóm tiêu chuẩn:
- ISO 3834 — Yêu cầu chất lượng đối với hàn nóng chảy vật liệu kim loại. Các tiêu chuẩn ISO 3834-2 (Toàn diện), 3834-3 (Tiêu chuẩn) và 3834-4 (Cơ bản) quy định các yêu cầu về tài liệu, chứng nhận quy trình và kiểm tra mà WPS (quy trình hàn) của dây chuyền hàn phải đáp ứng.
- ISO 14732 — Chứng chỉ năng lực cho nhân viên hàn thực hiện hàn tự động hoàn toàn các vật liệu kim loại. Nội dung bao gồm đào tạo về trình độ chuyên môn cho người vận hành và điều chỉnh thiết bị hàn robot; yêu cầu bắt buộc theo nhiều tiêu chuẩn của EU và OEM.
- AWS D1.1 — Quy chuẩn hàn kết cấu: Thép. Tiêu chuẩn thép kết cấu Bắc Mỹ, với WPS được chứng nhận trước, các quy tắc kiểm tra và thử nghiệm đủ điều kiện. Hầu hết các công trình thép kết cấu và cầu đường ở Mỹ đều tuân thủ tiêu chuẩn D1.1.
- ISO 10218 — An toàn robot. Cánh tay robot công nghiệp hoạt động an toàn bên trong buồng làm việc theo tiêu chuẩn ISO 10218-1 (robot) và ISO 10218-2 (tích hợp hệ thống).
Theo dõi đường hàn và kiểm soát thông số nhiều lần hàn là những công cụ giúp đáp ứng các tiêu chuẩn này — chúng không thể thay thế cho WPS, trình độ chuyên môn của người vận hành hoặc kế hoạch kiểm tra.
FAQ
Độ chính xác của việc theo dõi đường nối trên tấm thép dày là bao nhiêu? Tính năng theo dõi đường hàn dựa trên hồ quang và thị giác giúp khóa mỏ hàn vào đường tâm mối hàn trong phạm vi ±0.5 mm theo thời gian thực trên các cảm biến tích hợp EVST (điển hình đạt được khi theo dõi đã hiệu chuẩn; thay đổi tùy thuộc vào điều kiện bề mặt, độ khít và quy trình), tự động điều chỉnh theo đường hàn thực tế khi mối hàn được đặt thay vì chỉ dựa vào đường dẫn đã lập trình.
Tại sao tỷ lệ chấp nhận ngay lần đầu tiên lại đạt tới 99%? Vì hiện tượng lệch tâm và lệch thông số — hai chế độ lỗi — đều được loại bỏ. Theo dõi đường hàn khắc phục lỗi thứ nhất; kiểm soát nhiệt độ giữa các lớp hàn và kiểu dệt được lập trình khắc phục lỗi thứ hai. Kết hợp lại, mối hàn nhiều lớp được thực hiện theo cùng một cách mỗi lần. Con số này là phạm vi điển hình trong ngành có thể đạt được trên quy trình sản xuất tương đương ISO 3834 Loại B; tỷ lệ thực tế được tính toán theo từng dự án.
Tôi có cần bộ định vị và thanh ray di chuyển không? Bộ định vị hầu như luôn được bù chi phí dựa trên năng suất: xoay chi tiết đến vị trí nằm ngang giúp giảm thiểu các khuyết tật nhỏ và cho phép robot hàn nhanh hơn. Ray dẫn hướng được bù chi phí dựa trên tầm với — cần thiết khi mối nối dài hơn phạm vi hoạt động của robot. Hệ thống có thể mở rộng lên đến 16 trục ngoài khi cả hai yếu tố trên đều được áp dụng, chẳng hạn như trên các khung kết cấu lớn.
Nó hoạt động theo những tiêu chuẩn nào? Bộ phận công nghiệp hoạt động trong điều kiện được bảo vệ nghiêm ngặt. ISO 10218 bên trong buồng hàn; quy trình hàn được thiết lập theo từng dự án. ISO 3834, ISO 14732 or AWS D1.1 Theo yêu cầu của hạng kiểm định của khách hàng. Theo dõi là một công cụ giúp đáp ứng các tiêu chuẩn đó, chứ không phải là sự thay thế cho chúng.
Liệu phương pháp này có hiệu quả khi chuyển đổi giữa các loại linh kiện khác nhau không? Đúng vậy — việc tạo một chi tiết mới đòi hỏi thay đổi chương trình và đồ gá, và thư viện quy trình hàn chứa các quy trình hàn có thể tái sử dụng. Theo dõi đường hàn giúp hiệu chỉnh sự sai lệch về độ khớp trong cùng một nhóm chi tiết, nhưng sự thay đổi hình học đột ngột cần phải lập trình lại hoàn toàn.
Đưa nó vào cây của bạn
Hàn robot nhiều lớp trên tấm dày biến mối nối khó nhất, tốn nhiều nhân công nhất trong xưởng gia công cơ khí hạng nặng thành một quy trình tiêu chuẩn, nhất quán, hoạt động hai ca và đạt tiêu chuẩn kiểm tra – khóa mỏ hàn vào đường tâm, giữ các thông số không đổi và sử dụng các trục ngoài để tiếp cận những vị trí mà cánh tay robot cố định không thể với tới. Quyết định phụ thuộc vào độ dày tấm, chiều dài mối nối và cấp độ kiểm tra, chứ không phải thương hiệu robot. EVST Thiết kế các cụm máy dập tấm dày bằng phương pháp "Tâm đường trước" và tích hợp robot hàn, theo dõi đường hàn, bộ định vị chữ U hai trục và ray dẫn hướng thành một cụm duy nhất — xem hướng dẫn của chúng tôi để biết thêm chi tiết. cách chọn một robot du lịch đường sắt, lựa chọn vị trí hàn và phối hợp robot + đường ray + bộ định vịHoặc liên hệ với EVST để tìm hiểu về việc thiết kế một tế bào quang điện có tấm điện cực dày.
Giới thiệu về tác giả - Trương Vĩ là Kỹ sư Ứng dụng Hàn cao cấp tại... Nhóm Kỹ thuật Ứng dụng EVSTVới hơn 12 năm kinh nghiệm tích hợp các hệ thống hàn robot cho kết cấu thép tấm dày, máy móc kỹ thuật, bình áp lực và toa xe lửa, ông dẫn dắt việc lập kế hoạch hệ thống dựa trên độ phức tạp của mối hàn, cấp độ kiểm tra và tầm với — tính toán kích thước đường hàn, điều khiển chương trình đa lớp, trục định vị và trục ray di chuyển cho từng chi tiết — sử dụng phương pháp Centerline-First được mô tả ở trên. Đã được bộ phận kỹ thuật tích hợp robot của EVST xem xét về độ chính xác kỹ thuật; các số liệu là phạm vi điển hình có thể đạt được, không phải là sự đảm bảo, và được tính toán cho từng dự án. Các chỉnh sửa và cập nhật: xem ngày Cập nhật lần cuối.